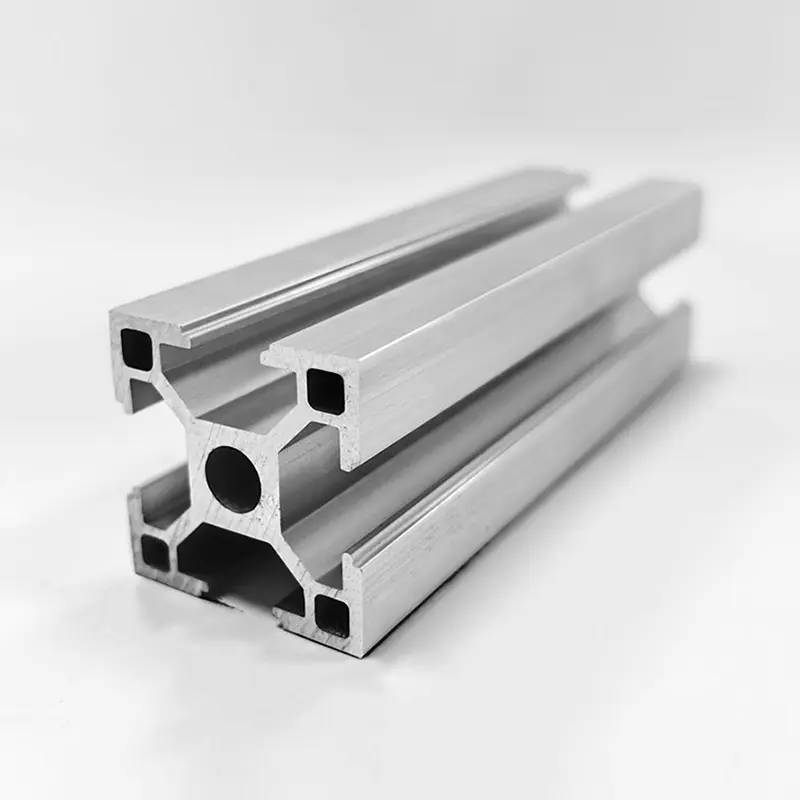

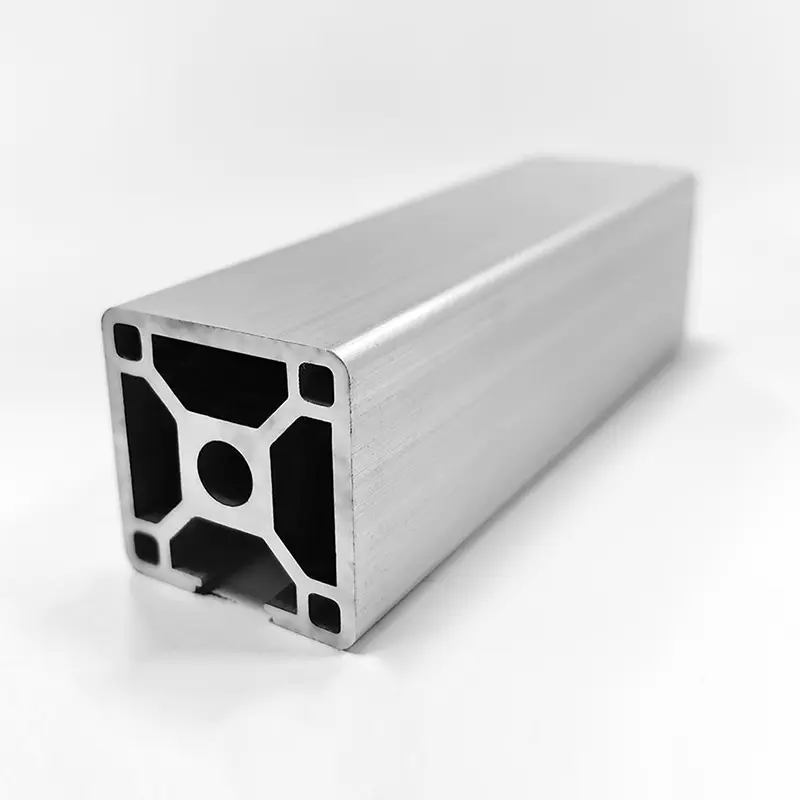
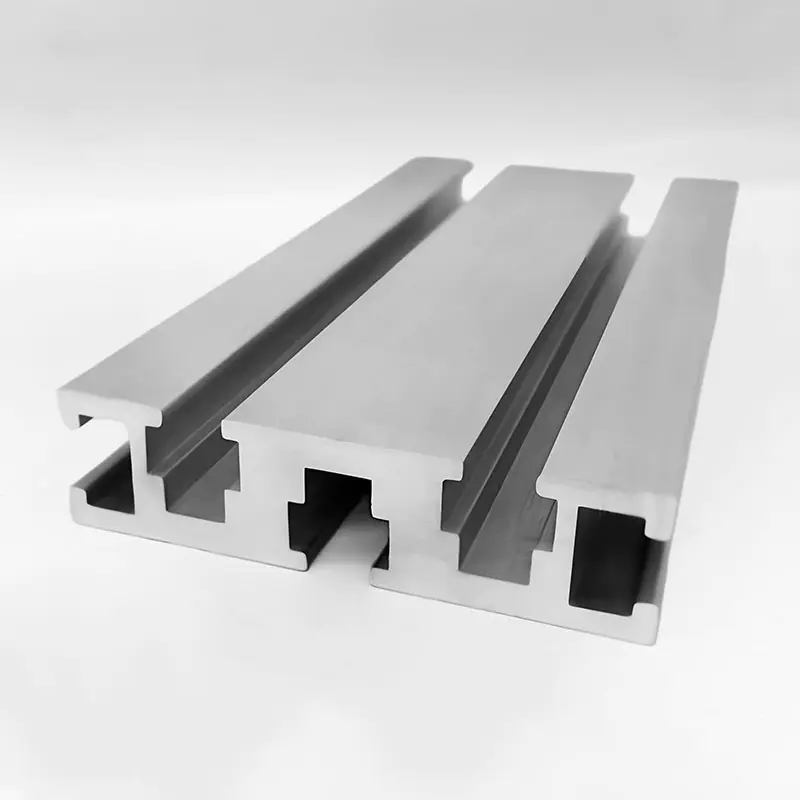
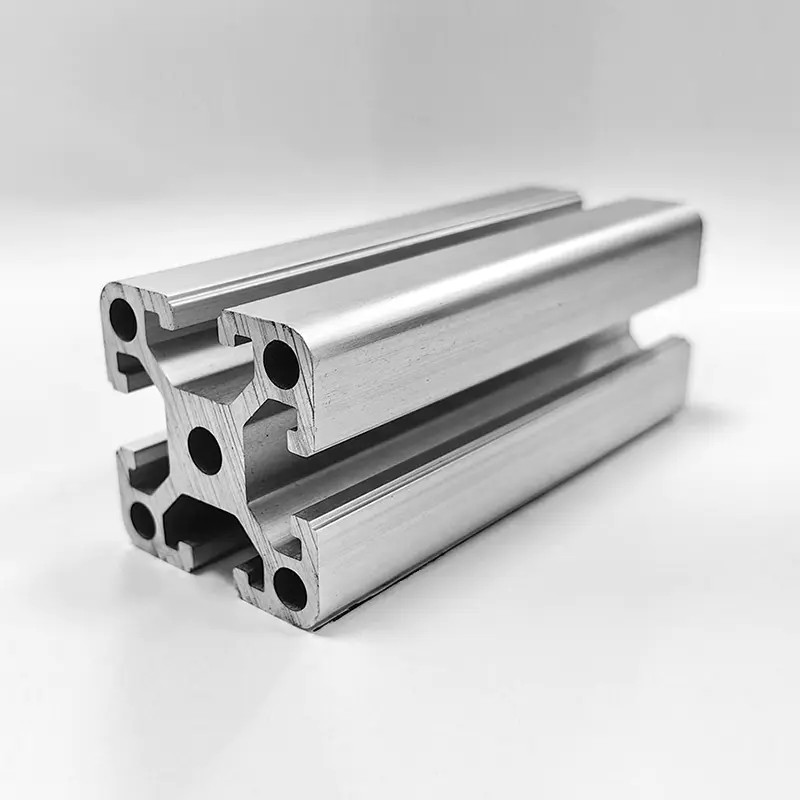
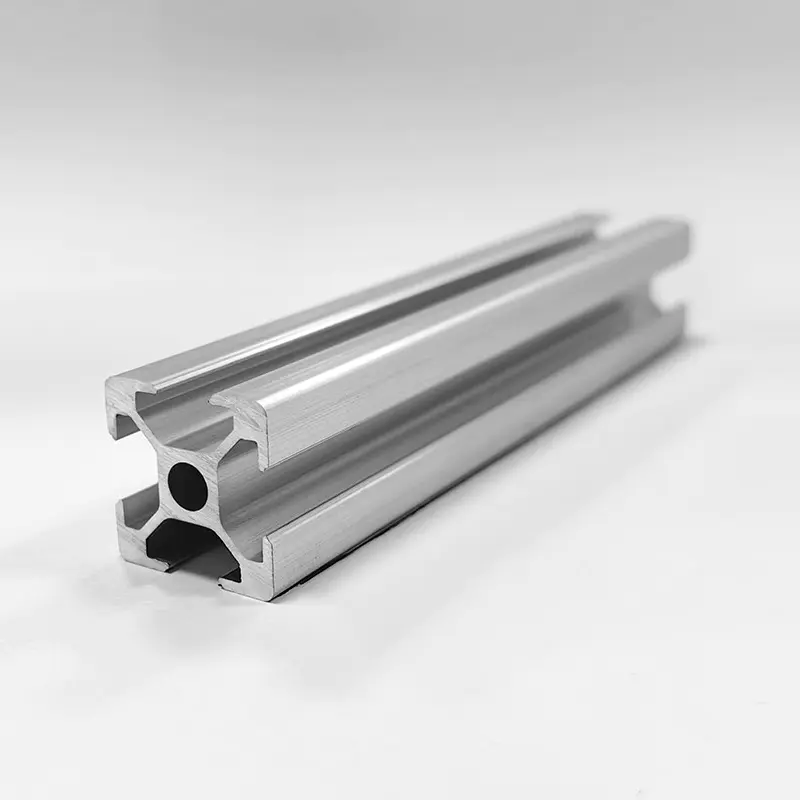
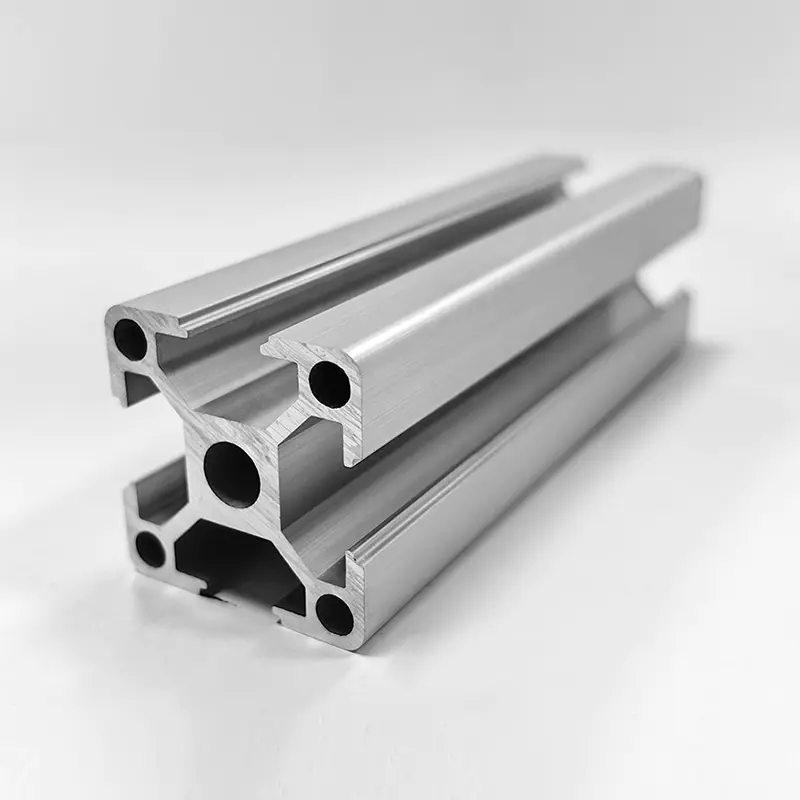
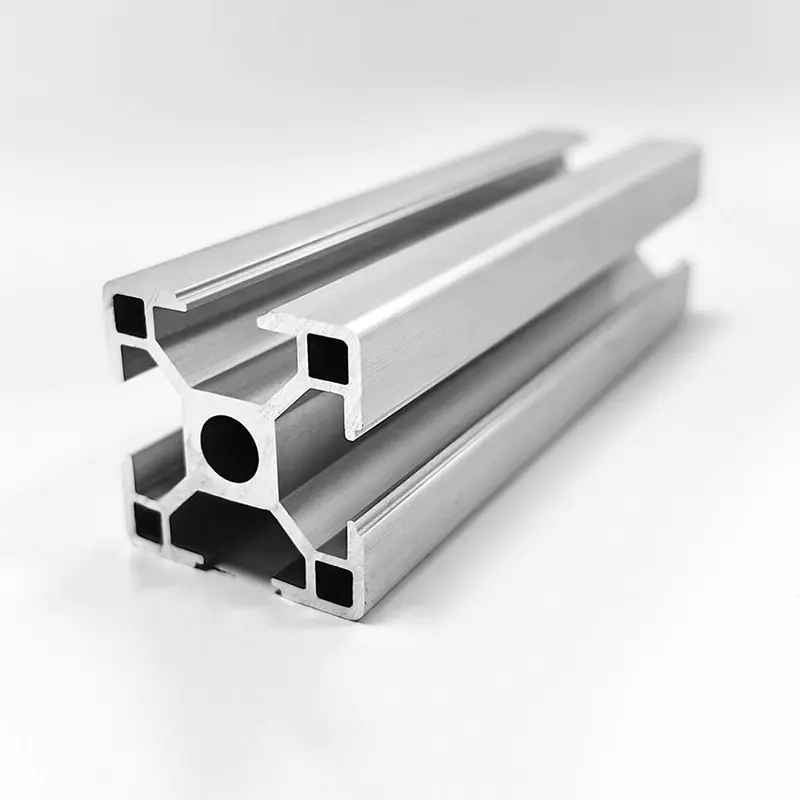
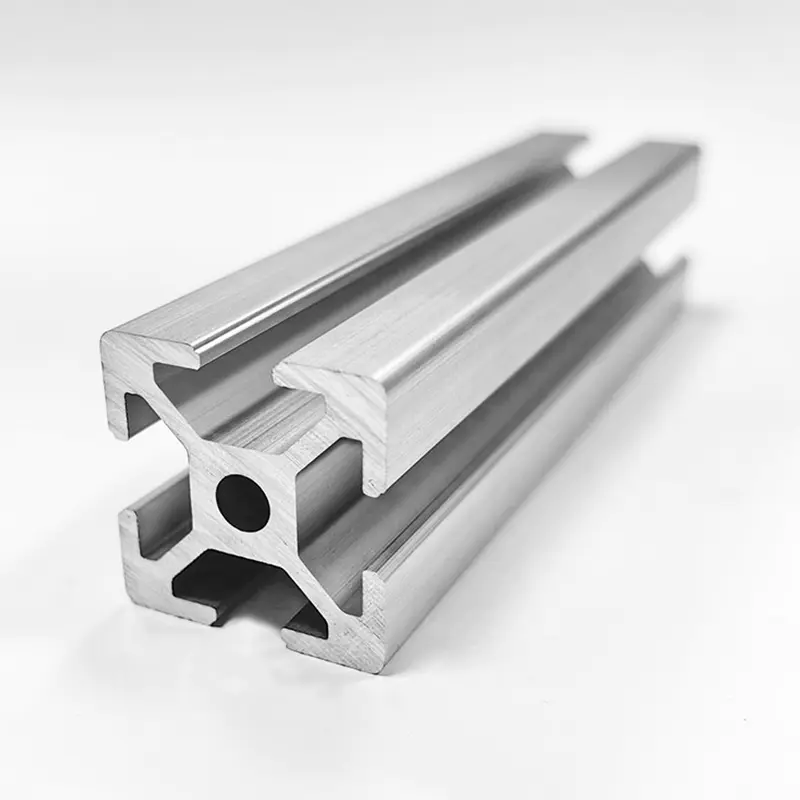
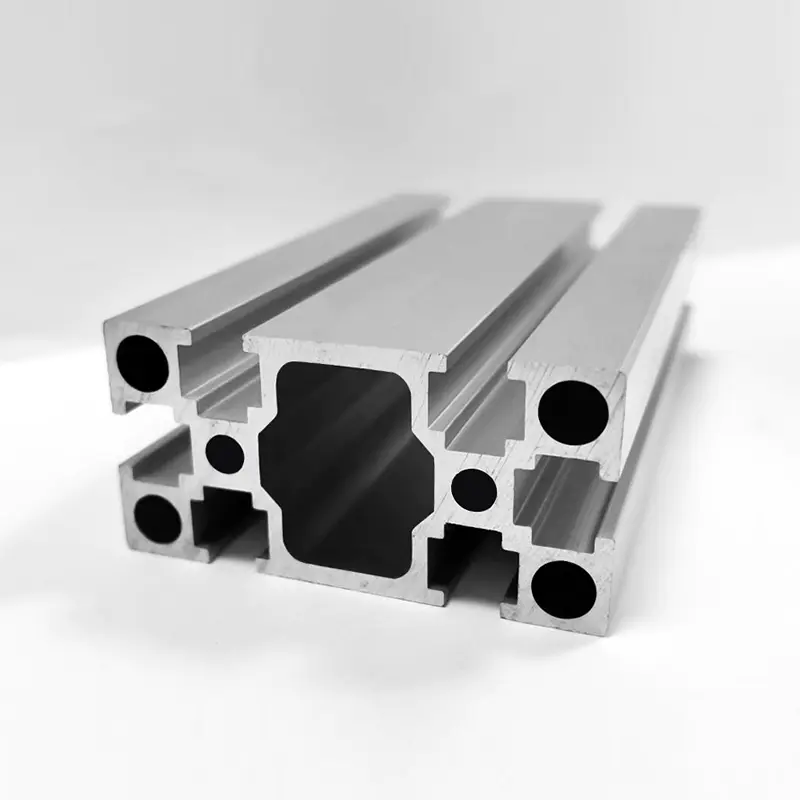
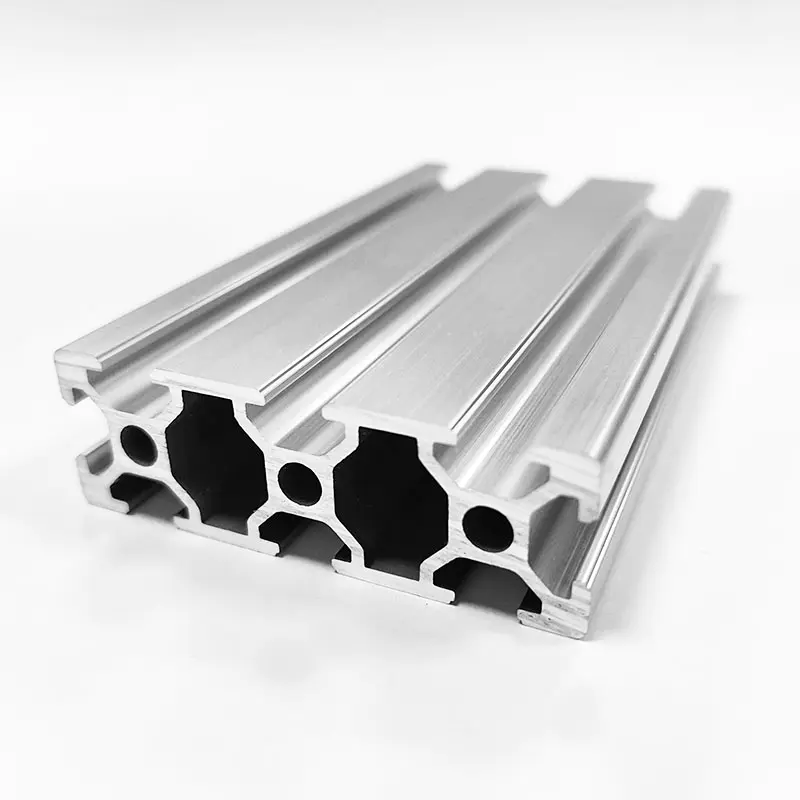
Profil od legure visoke čvrstoće 6061-T6
Ekstrudirano od 6061-T6 aluminija s povećanom debljinom stijenke i optimiziranim unutarnjim rebrima. Dizajniran za konstrukcijske okvire, baze automatizirane opreme i sustave podrške za velika opterećenja. Tolerancije preciznosti zadovoljavaju ASTM B221, uz potpunu unutarnju CNC obradu i završnu obradu površine.
Osnovne prednosti
Integrirani proizvodni lanac
Dizajn kalupa, ekstruzija, CNC strojna obrada (3-osna i 5-osna), eloksiranje, premazivanje prahom i montaža — sve unutar tvrtke u tri proizvodne baze. Smanjuje vrijeme isporuke i osigurava potpunu sljedivost.
Legura visoke čvrstoće
Kontrolirani sadržaj Mg (0,8–1,2%) i Si (0,4–0,8%) osigurava dosljedna mehanička svojstva. T6 temperament pruža ravnotežu čvrstoće, mogućnosti oblikovanja i otpornosti na koroziju.
Preciznost i stabilnost
Ravnost ≤ 0,5 mm/m, uvijanje ≤ 0,3 mm/m. Prilagođene duljine s tolerancijom rezanja ±0,2 mm. Prikladno za visoko preciznu montažu s pripadajućim komponentama.
Inženjerstvo površina
Odmašćen i pasiviran prije završne obrade. Anodna prevlaka do 25 μm (klasa AA25) prema MIL-A-8625. Praškasti premaz dostupan u RAL bojama s ravnomjernom debljinom filma.
Specifikacije proizvoda
| Parametar | Vrijednost / Raspon |
|---|---|
| Legura / kaljenje | 6061-T6 |
| Debljina stijenke | 2,5 – 6,0 mm (ovisno o seriji) |
| Standardne duljine | 6,0 m / 6,5 m (dostupan prilagođeni rez) |
| Vlačna čvrstoća (Rm) | ≥ 310 MPa |
| Granica tečenja (Rp0,2) | ≥ 276 MPa |
| Istezanje (A50) | ≥ 10 % |
| Tvrdoća (HBW) | ≥ 95 |
| Završna obrada površine | Mlin, prozirno/crno eloksirano, premazano prahom (RAL) |
| Tolerancija ravnosti | ≤ 0,5 mm/m |
| Tolerancija uvijanja | ≤ 0,3 mm/m |
Polja primjene
Industrijska oprema
- Okviri strojeva i nosači transportera
- Podloge za prigušivanje vibracija
- Portalne i portalne konstrukcije
Automatizacija i robotika
- Radne stanice robota i nosači za krajnje efektore
- Linearne vodilice i nosači pokretača
- Sigurnosna zaštita i uokvirivanje kućišta
Infrastruktura i energija
- Sustavi za montažu solarnih panela
- Regali i police za teške uvjete rada
- Kućišta za električne ormare po narudžbi
Smjernice za obradu i sastavljanje
- Preporučeni zakretni moment za navoje M8: 18–22 N·m. Koristite vijke za oblikovanje navoja za slijepe rupe kako biste smanjili koncentraciju naprezanja.
- Za anodizirane površine koristite neutralna pH sredstva za čišćenje (6–8). Izbjegavajte kisele ili alkalne agense koji mogu razgraditi premaz.
- Zavarivanje: koristite žicu za punjenje ER4043 ili ER5356. Toplinska obrada nakon zavarivanja (PWHT) potrebna je za vraćanje svojstava T6.
- Maksimalna trajna radna temperatura: 150 °C. Smanjenje snage događa se iznad ovog praga.
- Skladištenje: profile čuvati na suhom i pokrivenom. Izbjegavajte izravan kontakt s različitim metalima (bakar, goli čelik) kako biste spriječili galvansku koroziju.
Često postavljana pitanja
Pod jednostavno poduprtim rasponom od 2,0 m s jednolikim opterećenjem, profil 100×100×5 mm (modul presjeka 22,4 cm³) podržava približno 1800 kg pri granici razvlačenja (276 MPa). Za točkasta opterećenja na sredini raspona, smanjite kapacitet za 50%. Uvijek konzultirajte inženjerske izračune za svoju specifičnu konfiguraciju.
Da. Huishuo upravlja s 3-osnim i 5-osnim CNC obradnim centrima za bušenje, narezivanje navoja, glodanje i bušenje. Nudimo i rezanje profila na točne duljine s tolerancijom ±0,2 mm. Pošaljite 2D/3D crteže na pregled procesa.
Mlin završiti isporučuje u roku od 7-10 dana. Anodiziranje (prozirno/crno) dodaje 3–5 dana; premazivanje prahom (bilo koji RAL) dodaje 5–7 dana. Sve linije za površinsku obradu su interne, čime se smanjuju kašnjenja vanjskih izvođača. Minimalna količina za narudžbu boja po narudžbi: 500 kg.
Upotrijebite mazivo protiv zapinjanja (na bazi nikla ili bakra) na navojima ili odredite pričvršćivače obložene PTFE-om. Za anodizirane profile, nanesite suhi film lubrikanta na spojne površine kako biste smanjili trenje i spriječili prijenos aluminija.