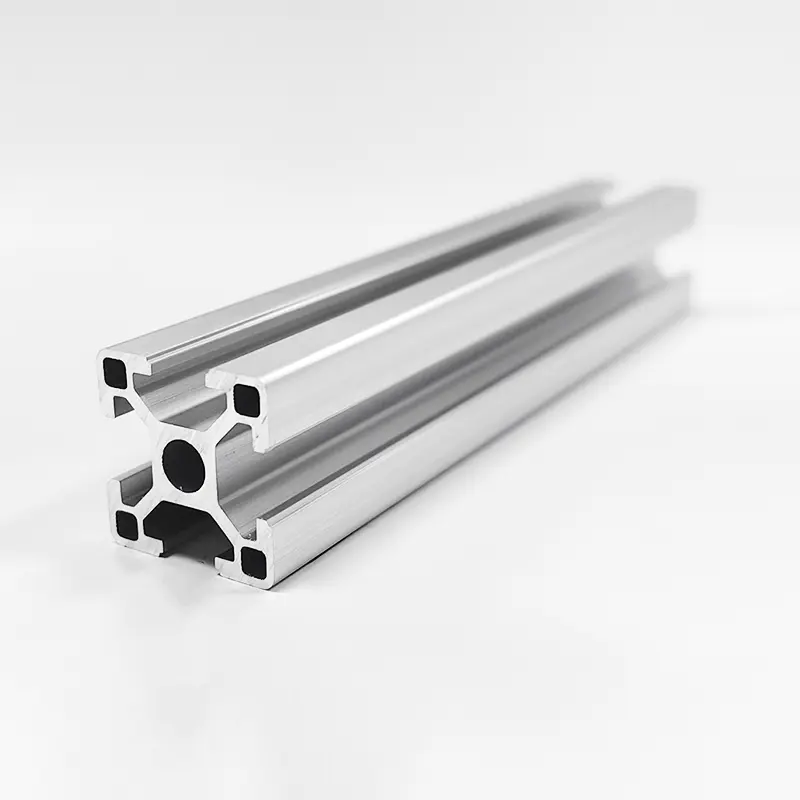
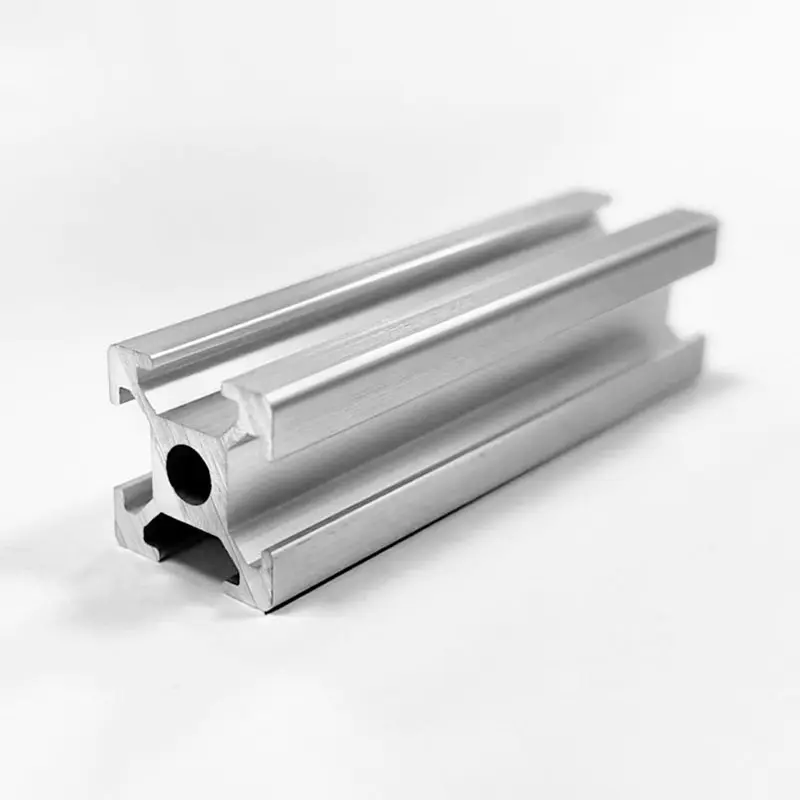
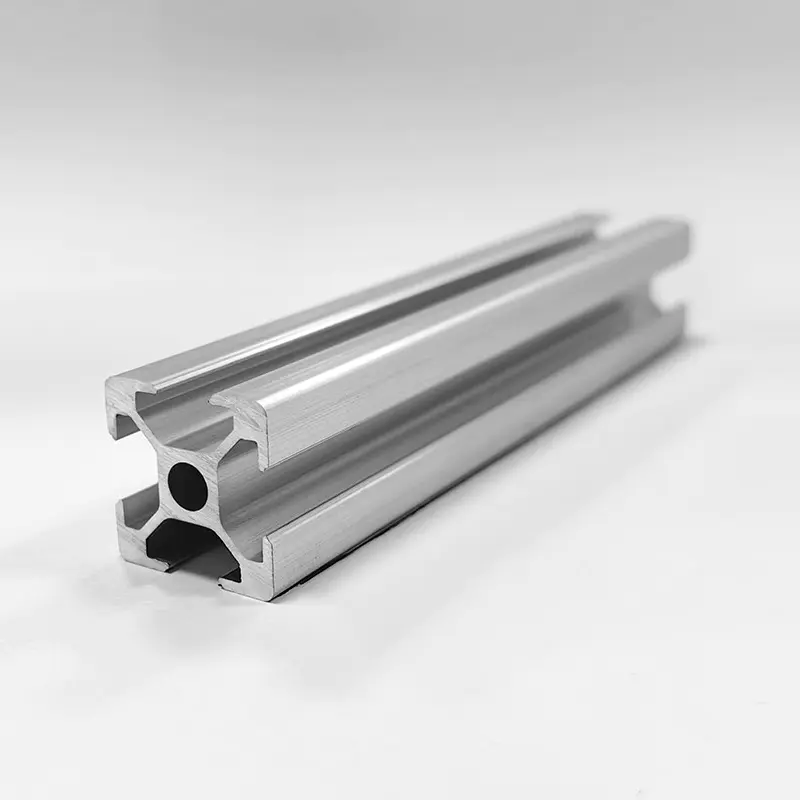
1. Uvod u aluminijske ekstruzijske profile
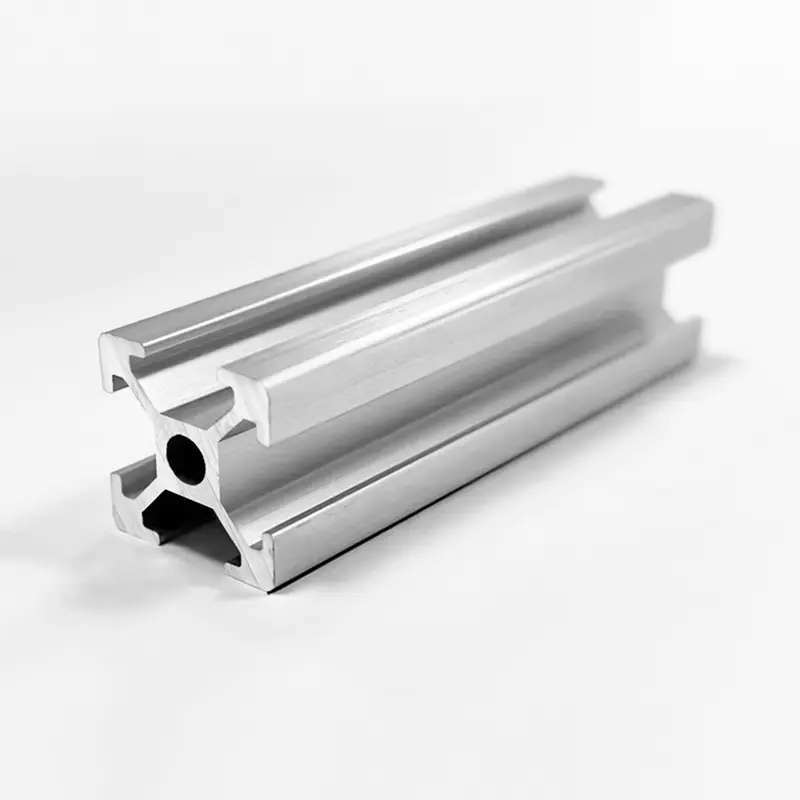
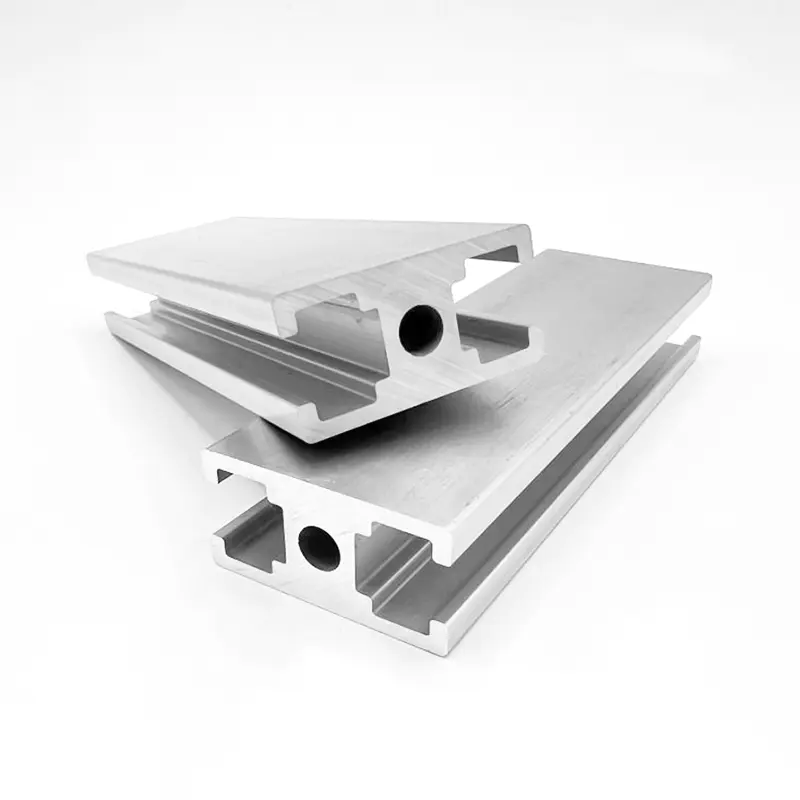
Aluminijski ekstrudirani profili postali su temeljne komponente u modernom inženjerstvu, građevinarstvu, automobilskoj industriji, obnovljivim izvorima energije i industrijskoj automatizaciji. Proces ekstruzije uključuje provlačenje zagrijanih gredica aluminijske legure kroz oblikovanu čeličnu matricu pod ekstremnim hidrauličkim pritiskom. Ovaj proces daje profile kontinuirane duljine sa složenim, konstantnim poprečnim presjecima koji kombiniraju karakteristike male težine sa strukturnom izdržljivošću.
Za međunarodne kupce, građevinske inženjere i proizvođače originalne opreme, odabir ispravnog profila za ekstruziju aluminija zahtijeva procjenu nekoliko kritičnih čimbenika. Svojstva materijala određuju sastav legure, temperatura toplinske obrade, geometrija poprečnog presjeka i metode završne obrade površine. Odabir pogrešne oznake legure ili temperature može dovesti do preranog mehaničkog kvara, degradacije estetike, viših troškova proizvodnje ili nepotrebnih izazova pri sklapanju.
Ovaj sveobuhvatni tehnički vodič donosi dubinsku komparativnu analizu primarnih arhitektonskih i konstrukcijskih aluminijskih legura, posebno se fokusirajući na 6061, 6063 i 6005A. Raščlanjuje kemijske sastave, mehaničku čvrstoću, temperaturna stanja, izvedbu obrade površine i tolerancije dizajna kako bi pomogao timovima za nabavu i inženjerima da odaberu optimalni profil ekstruzije za svoje specifične zahtjeve primjene.
2. Kemijski sastav i metalurgija: 6061 naspram 6063 naspram 6005A
Učinkovitost aluminijskih ekstruzijskih profila ukorijenjena je u njegovom kemijskom sastavu. Standardni ekstrudirani profili pretežno pripadaju aluminijskim legurama serije 6xxx, čiji su glavni elementi legure magnezij i silicij. Ovi elementi tvore magnezijev silicid (Mg2Si), spoj koji čini leguru toplinskom obradom i osjetljivom na taložno stvrdnjavanje.
2.1 Ograničenja kemijskog sastava (standard ASTM B221)
Točna ravnoteža magnezija, silicija, bakra, kroma i željeza definira ponašanje obrade, brzinu ekstruzije, sposobnost oblikovanja i čvrstoću nakon starenja svake vrste legure.
| Vrsta legure | Silicij (Si) | Željezo (Fe) | Bakar (Cu) | mangan (Mn) | magnezij (Mg) | Krom (Cr) | cink (Zn) | Titan (Ti) | Aluminij (Al) |
| 6061 | 0,40 - 0,80% | Maks. 0,70% | 0,15 - 0,40% | Maks. 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Maks. 0,25% | Maks. 0,15% | Ravnoteža |
| 6063 | 0,20 - 0,60% | Maks. 0,35% | Maks. 0,10% | Maks. 0,10% | 0,45 - 0,90% | Maks. 0,10% | Maks. 0,10% | Maks. 0,10% | Ravnoteža |
| 6005A | 0,50 - 0,90% | Maks. 0,35% | Maks. 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Maks. 0,20% | Maks. 0,10% | Ravnoteža |
2.2 Metalurške razlike i karakterizacija legura
- 6061 aluminijska legura : Često nazivan strukturnim aluminijem, 6061 sadrži više razine magnezija i silicija zajedno s namjernim dodacima bakra (0,15 do 0,40 posto) i kroma (0,04 do 0,35 posto). Bakar povećava krajnju vlačnu čvrstoću i tvrdoću, dok krom pročišćava strukturu zrna i kontrolira rekristalizaciju tijekom toplinske obrade. Međutim, veći sadržaj legure povećava stres tečenja tijekom ekstruzije, što ograničava brzinu ekstruzije i smanjuje maksimalnu složenost presjeka.
- 6063 aluminijska legura : Široko poznat kao arhitektonski aluminij, 6063 ima niže razine magnezija i silicija te gotovo nulti sadržaj bakra. Ova čista formulacija rezultira niskom otpornošću na deformacije tijekom ekstruzije, što omogućuje glatku ekstruziju kroz složene kalupe s više šupljina. Također daje tanku debljinu stjenke i vrhunsku glatkoću površine, što je čini preferiranom legurom za eloksiranje.
- 6005A aluminijska legura : Smješten u sredini između 6061 i 6063, 6005A sadrži kontrolirani sadržaj mangana i kroma za povećanje čvrstoće i žilavosti bez značajnog žrtvovanja mogućnosti ekstrudiranja. Nudi superiornu otpornost na savijanje i čvrstoću na udar u usporedbi s 6063, a istovremeno održava bolju brzinu ekstruzije od 6061.
3. Usporedba mehaničkih svojstava i nosivosti
Inženjeri moraju odabrati aluminijske legure na temelju specifičnih kriterija mehaničkog opterećenja, kao što su granica razvlačenja pod napetostom, krajnja vlačna čvrstoća, istezanje i površinska tvrdoća.
3.1 Matrica mehaničkih svojstava za uobičajene temperature ekstruzije
Mehaničko ponašanje značajno varira ovisno o sastavu legure i primijenjenom postupku toplinske obrade.
| Parametar svojstva | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Konstrukcijski čelik (referenca) |
| Krajnja vlačna čvrstoća (MPa) | 150 - 185 (prikaz, stručni). | 205 - 245 (prikaz, stručni). | 290 - 310 (prikaz, stručni). | 260 - 280 (prikaz, stručni). | 400 - 550 (prikaz, stručni). |
| Granica razvlačenja (0,2% pomaka, MPa) | 110 - 130 (prikaz, stručni). | 170 - 210 (prikaz, stručni). | 240 - 276 (prikaz, stručni). | 215 - 240 (prikaz, stručni). | 250 - 350 (prikaz, stručni). |
| Istezanje pri lomu (%) | 8 - 12 (izvorni znanstveni rad, znanstveni). (izvorni znanstveni rad, znanstveni). | 10 - 14 (prikaz, znanstveni). | 8 - 12 (izvorni znanstveni rad, znanstveni). (izvorni znanstveni rad, znanstveni). | 8 - 10 (izvorni znanstveni rad, znanstveni). | 20 - 25 (prikaz, stručni). |
| Tvrdoća po Brinellu (HBW) | 60 - 65 (prikaz, stručni). | 73 - 80 (prikaz, stručni). | 95 - 100 (prikaz, stručni). | 85 - 90 (prikaz, stručni). | 120 - 160 (prikaz, stručni). |
| Granica zamora (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modul elastičnosti (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Gustoća (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Strukturna analiza opterećenja: 6061 u odnosu na 6063
- Prinos i vlačna izvedba : 6061-T6 pokazuje otprilike 30 do 40 posto višu granicu razvlačenja i krajnju vlačnu čvrstoću od 6063-T6. Za konstrukcijske okvire, ugradnju teške opreme, podokvir automobilske šasije i nosive rešetke, 6061-T6 omogućuje dizajnerima da smanje debljinu stjenke profila uz zadržavanje sigurnosnih granica.
- Progib i modul elastičnosti : I 6061 i 6063 posjeduju identičan modul elastičnosti od približno 68,9 gigapaskala. To znači da će se pod čisto elastičnim uvjetima savijanja gdje naprezanje ne prelazi granicu popuštanja, profili izrađeni od 6061 i 6063 s istom geometrijom poprečnog presjeka deformirati za potpuno isti iznos. Visoka čvrstoća ne povećava krutost; krutost je u potpunosti određena momentom tromosti poprečnog presjeka (I-vrijednost) i geometrijskim dizajnom.
- Otpornost na umor : 6061-T6 osigurava otpornost na zamor od 96 megapaskala u usporedbi sa 69 megapaskala za 6063-T6. Za komponente podvrgnute dinamičkom cikličkom opterećenju, cikličkim vibracijama ili opetovanim strukturalnim udarima, 6061-T6 nudi veću dugovječnost protiv mikropukotina i loma uslijed zamora.
4. Oznake toplinske obrade i kaljenja (T4, T5, T6)
Ekstrudirani aluminijski profili dobivaju značajan dio svoje konačne čvrstoće taložnim otvrdnjavanjem, također poznatim kao umjetno starenje. Razumijevanje oznaka temperamenta ključno je pri čitanju inženjerskih crteža i naručivanju sirovih ekstruzija.
4.1 Objašnjenje uobičajenih temperatura ekstruzije
- T4 kaljenje (toplinski obrađeno i prirodno odležano) : Aluminijski profil je toplinski obrađen otopinom na povišenim temperaturama, kaljen i ostavljen da prirodno stari na sobnoj temperaturi do suštinski stabilnog stanja. T4 profili zadržavaju izvrsnu sposobnost hladnog oblikovanja, duktilnost i savitljivost, što ih čini prikladnima za hladno savijanje nakon ekstruzije, rastezanje ili teške operacije oblikovanja.
- T5 kaljenje (ohlađeno od povišene temperature i umjetno odležano) : Profil izlazi iz matrice za ekstruziju na temperaturama iznad praga otopine (oko 500 stupnjeva Celzijusa), podvrgava se brzom hlađenju zrakom ili gašenju vodenom maglom odmah na izlaznom stolu preše, a zatim se stavlja u pećnicu za umjetno starenje (obično 175 do 195 stupnjeva Celzijusa tijekom 4 do 8 sati). T5 kaljenje minimalizira toplinsku distorziju i unutarnje zaostalo naprezanje, što ga čini idealnim za arhitektonske oblike tankih stijenki, okvire vrata i zidne zavjese gdje je dimenzionalna stabilnost najvažnija.
- T6 kaljenje (toplinski obrađeno otopinom i umjetno odležano) : Profili se podvrgavaju intenzivnom prisilnom kaljenju vodom odmah nakon izlaska iz ekstruzijske preše ili se ponovno zagrijavaju u off-line peći za otopinu, brzo se kale u vodi, a zatim umjetno stare u pećnici za grijanje. T6 temperament postiže maksimalno otvrdnjavanje Mg2Si faze, što daje maksimalnu vlačnu čvrstoću, tvrdoću i otpornost na trošenje.
4.2 Usporedna matrica karakteristika ćudi
| Stanje temperamenta | Proces kaljenja | Umjetno starenje | Razina snage | Dimenzijska stabilnost | Izvedba hladnog savijanja |
| T4 | Brza voda / ventilator | Ništa (prirodna dob) | Umjereno | Umjereno | Izvrsno |
| T5 | Prisilni zrak / magla | Da (standardna pećnica) | Srednje-visoka | Izvrsno | Pošteno |
| T6 | Intenzivno gašenje vodom | Da (produžena pećnica) | Maksimalno | Dobro za pošteno | ograničeno |
5. Tehnologije završne obrade i premazivanja
Ekstrudirani aluminijski profili prirodno razvijaju tanki pasivni film aluminijevog oksida (debljine 5 do 10 nanometara) kada su izloženi kisiku. Međutim, industrijska, pomorska, arhitektonska i dekorativna okruženja zahtijevaju konstruirane površinske tretmane za povećanje otpornosti na koroziju, otpornost na habanje, ujednačenost boja i električnu izolaciju.
5.1 Anodizacija (elektrokemijska oksidacija)
Anodiziranje je proces elektrokemijske pretvorbe koji zgušnjava prirodni premaz od aluminijevog oksida u integrirani, tvrdi, porozni anodni sloj. Profil je uronjen kao anoda u kupelj elektrolita sumporne kiseline dok se primjenjuje istosmjerna električna struja.
- Debljina sloja : Standardna arhitektonska anodizacija kreće se od 10 do 15 mikrona za unutarnju/blagu vanjsku upotrebu i 20 do 25 mikrona za izlaganje atmosferi u moru ili teškim industrijskim uvjetima (Qualanod klasa 20/25).
- Obojenost : Porozni oksidni film može se obojiti putem elektrolitičkog bojenja upotrebom metalnih soli (kao što su kositar ili kobalt) kako bi se proizvele nijanse boje šampanjca, bronce, tamne bronce i crne boje ili uranjanjem u kupku s organskom bojom.
- Prikladnost legure : 6063 je vrhunska legura za eloksiranje zbog niskog sadržaja željeza i bakra, što daje briljantan, jasan, ujednačen metalni izgled. Nasuprot tome, 6061 anodizira u nešto tamniju, sivkastu nijansu zbog sastavnih čestica bakra i kroma.
5.2 Elektrostatičko premazivanje prahom
Premazivanje prahom uključuje prskanje elektrostatički nabijenog suhog termoreaktivnog polimernog praha na temeljito prethodno obrađen ekstrudirani aluminijski profil. Profil se zatim peče u pećnici za polimerizaciju na 180 do 200 stupnjeva Celzijevih, pri čemu se prah topi i umrežava u kontinuirani zaštitni sloj.
- Debljina premaza : Standardna debljina suhog filma kreće se između 60 i 120 mikrona.
- Standardi : Visokoučinkoviti arhitektonski premazi u skladu su sa specifikacijama AAMA 2603, AAMA 2604 ili AAMA 2605 (Qualicoat klasa 1, 2 ili 3).
- Prednosti : Neograničena dostupnost boja (RAL paleta za podudaranje boja), različiti izbori sjaja (mat, satin, visoki sjaj), teksturirane završne obrade, izvrsna otpornost na udarce i eliminacija emisija organskih otapala (bez VOC).
5.3 Elektroforetski premaz (E-premast)
Elektroforeza kombinira eloksiranje sa sekundarnim elektrotaloženim gornjim slojem smole topive u vodi. Nakon standardne anodizacije, mokri profil se uranja u spremnik za akrilni ili epoksidni premaz pod istosmjernom električnom strujom, koja taloži jednoliki polimerni film unutar i preko anodnih pora prije toplinskog stvrdnjavanja.
- Karakteristike : Kombinirana debljina sloja je obično 15 do 25 mikrona. Pruža visoku glatkoću površine, ultra-jasan metalni sjaj, visoku tvrdoću (do 3H do 4H tvrdoće olovke) i superiornu otpornost na kemikalije i slani sprej u usporedbi sa standardnim anodiziranjem.
5.4 PVDF (poliviniliden fluorid) tekući premaz
PVDF tekući sustavi boja, koji se obično nazivaju pod trgovačkim nazivima kao što su Kynar 500 ili Hylar 5000, koriste tehnologiju fluoropolimerne smole pomiješanu s izdržljivim keramičkim pigmentima. Naneseni kao sustav s više slojeva (temeljni premaz, premaz u boji i opcijski prozirni gornji sloj), PVDF premazi nude visoku otpornost na atmosfersku degradaciju.
- Izvedba : Zadovoljava kriterije učinkovitosti AAMA 2605. Pokazuje vrhunsku otpornost na ultraljubičasto zračenje, kredu, blijeđenje boje, kiselu kišu i sprej morske soli.
- Primarna primjena : Visoke arhitektonske zavjese, monumentalne zgrade i obalni industrijski objekti izloženi teškim vremenskim uvjetima.
5.5 Matrica tehničkih specifikacija za površinsku obradu
| Metoda liječenja | Tipična debljina | Otpornost na koroziju (ispitivanje slanim sprejom) | Stabilnost UV i boja | Ogrebotine i tvrdoća | Prednost primarne legure |
| Clear Anodize | 10 - 25 mikrona | Izvrsno (1,000 hours) | Izvanredan | Vrlo visoka (8-9 Mohova) | 6063 (Najbolja jasnoća) |
| Premazivanje prahom | 60 - 120 mikrona | Vrlo dobro (1000 - 3000 sati) | Dobro do Izvanredno | Umjereno to High | 6063, 6061, 6005A |
| elektroforeza | 15 - 25 mikrona | Superior (2000 sati) | Izvrsno | Visoko (3H - 4H) | 6063 |
| PVDF premaz | 30 - 45 mikrona | Izvanredno (4000 sati) | Maksimalno / Unmatched | Umjereno | 6063, 6061, 6005A |
6. Tolerancije ekstruzije, pravila projektiranja i inženjering kalupa
Projektiranje učinkovitog profila za ekstruziju aluminija zahtijeva razumijevanje geometrije profila, raspodjele debljine stijenke, simetrične ravnoteže težine i proizvodnih tolerancija. Odgovarajući dizajn smanjuje trošenje kalupa, sprječava iskrivljenje protoka materijala i minimizira troškove proizvodnje.
6.1 Standardi tolerancije dimenzija
Međunarodna proizvodnja aluminijskih ekstruzija slijedi standardizirane tolerancije dimenzija koje su postavile organizacije kao što su ASTM (Američko društvo za ispitivanje i materijale) i EN (Europski odbor za standardizaciju).
- ASTM B221 / ANSI H35.2 : Uređuje tolerancije dimenzija za ekstrudirane aluminijske pune, polušuplje i šuplje profile u Sjevernoj Americi.
- EN 755-9 & EN 12020-2 : Definira standardne tolerancije preciznosti za europske arhitektonske i inženjerske ekstruzije. EN 12020-2 posebno se odnosi na konstrukcijske profile visoke preciznosti koji zahtijevaju tolerancije uskog prianjanja.
6.2 Ključna načela dizajna ekstruzije
- Ujednačena debljina stijenke : Nagli prijelazi između debelih i tankih dijelova uzrokuju nejednake brzine hlađenja tijekom ekstruzije. Tanki dijelovi brzo se hlade i skupljaju brže, što rezultira iskrivljenjem profila, tragovima udubljenja na vanjskim vidljivim površinama i unutarnjim preostalim naprezanjem. Prijelazne zone trebale bi uključivati postupne radijuse, a ne stepenaste promjene.
- Simetrični protok matrice : Oblici poprečnog presjeka trebaju biti što simetričniji u odnosu na okomite i vodoravne središnje crte. Asimetrični oblici uzrokuju neravnomjernu brzinu protoka materijala kroz čeličnu matricu, što dovodi do uvijanja i savijanja profila.
- Polumjeri kutova : Izbjegavajte oštre unutarnje i vanjske kutove od 90 stupnjeva. Uključivanje minimalnog radijusa od 0,5 do 1,0 milimetra u unutarnjim kutovima smanjuje koncentracije naprezanja u čeličnoj matrici za ekstruziju iu gotovom aluminijskom profilu.
- Ograničenje omjera jezika : Omjer jezika odnosi se na širinu otvorenog kanala u odnosu na njegovu dubinu. Duboki, uski kanali povećavaju silu na jezičak čelične matrice, povećavajući rizik od loma matrice. Omjeri jezičaca općenito bi trebali biti ispod 3:1 za standardne ekstruzije, iako se omjeri do 5:1 mogu postići korištenjem specijaliziranih alatnih čelika za kalupe.
7. Izrada, CNC obrada i tehnike montaže
Većina industrijskih aluminijskih profila zahtijeva izradu nakon ekstruzije, uključujući rezanje na precizne duljine, bušenje, glodanje, urezivanje, savijanje i spajanje prije ugradnje u konačne sklopove.
7.1 Karakteristike precizne CNC obrade
- Obradivost 6061-T6 : Visoka strukturna tvrdoća (95 HBW) omogućuje CNC glodanje, tokarenje i bušenje velikom brzinom. Strugotine se čisto lome s ruba alata za rezanje, sprječavajući stvaranje nakupljenih rubova i stvarajući vrhunske strojno obrađene površine.
- Obradivost 6063-T5/T6 : Niža tvrdoća (60 do 75 HBW) čini 6063 sklonijim gumastim komadićima koji se mogu zalijepiti za alate za rezanje ako se brzine rezanja, posmaci i podmazivanje za hlađenje ne kontroliraju pravilno. Za obradu 6063 preporučuju se brza čelna glodala s jednom ili dvije žljebove aluminijske geometrije s poliranim žljebovima.
7.2 Tehnologije spajanja i zavarivanja
Aluminijske ekstruzije mogu se spajati pomoću mehaničkih spojnica, lijepljenja strukturnim ljepilom ili metoda toplinskog zavarivanja.
- Plinsko lučno zavarivanje volframom (GTAW / TIG) i plinsko elektrolučno zavarivanje (GMAW / MIG) : 6061 i 6063 su legure koje se mogu toplinski obraditi. Tijekom zavarivanja, lokalizirani dovod topline stvara zonu utjecaja topline (HAZ) u blizini zavarenog ruba. HAZ doživljava lokalizirano žarenje, smanjujući mehaničku čvrstoću u toj zoni za približno 30 do 50 posto u usporedbi s vrijednostima osnovnog metala. Strukturni proračuni moraju uzeti u obzir ovo smanjenje čvrstoće ili se mora primijeniti toplinska obrada otopine nakon zavarivanja i starenje. Preporučene legure za punjenje uključuju 4043 (Al-Si) za opće primjene ili 5356 (Al-Mg) za veću duktilnost spojeva i podudaranje boja nakon eloksiranja zavarivanja.
- Zavarivanje trenjem uz miješanje (FSW) : Zavarivanje trenjem s miješanjem je tehnika spajanja u čvrstom stanju koja koristi rotirajući alat za stvaranje topline trenjem, plastično spajanje aluminijskih profila bez taljenja materijala. FSW izbjegava vruće pukotine, poroznost i ozbiljnu degradaciju čvrstoće HAZ-a, što ga čini idealnim za spajanje širokih sklopova ekstrudiranih ploča u željezničkim vagonima, policama za baterije i brodskim palubama.
8. Matrica tehničkog odabira prema primjeni u industriji
Kako bi se pomoglo inženjerima dizajna i menadžerima nabave u odabiru optimalne kombinacije legure, temperature i završne obrade, matrica u nastavku ističe preporučene specifikacije profila za ključne industrijske sektore.
| Sektor za primjenu | Specifična primjena | Preporučena legura i kaljenje | Primarna završna obrada površine | Ključni inženjerski pokretač |
| Arhitektonska zgrada | Okviri prozora, vrata, zavjese, izlozi | 6063-T5 / 6063-T6 | Anodizirano (15-25um) / premazivanje prahom / PVDF | Vrhunska estetika, složena šuplja geometrija, otpornost na koroziju |
| Solarna i obnovljiva energija | Okviri za montažu solarnih panela, tračnice za praćenje | 6005A-T6 / 6061-T6 | Prozirno anodizirano (10-15um) | Visok omjer čvrstoće i težine, otpornost na opterećenje vjetrom, brza montaža na terenu |
| Automobili & EV | Okviri kućišta za baterije, zaštitne grede, krovne šine | 6061-T6 / 6005A-T6 | Konverzija bez kromata / E-premaz | Apsorpcija energije udarca, visoka granica razvlačenja, zavarljivost |
| Industrijska automatizacija | T-slot modularni okvir, transportne vodilice, robotski portali | 6063-T6 / 6061-T6 | Prozirno anodizirano | Precizne tolerancije dimenzija, površinska otpornost na ogrebotine, strukturna krutost |
| Elektronika & HVAC | LED hladnjaki, inverterska kućišta, izmjenjivači topline | 6063-T5 | Anodizirano / elektroforeza | Visoka toplinska vodljivost (1200 W/m K), fina mogućnost istiskivanja tankim rebrima |
| Prijevoz i pomorstvo | Podovi karoserije kamiona, mostići za brodove, unutarnji okviri željeznice | 6061-T6 / 6005A-T6 | Premaz u prahu za mornarice/anodizirano | Otpornost na koroziju u kloridnim sredinama, dinamička čvrstoća na zamor |
Često postavljana pitanja
FAQ 1: Koja je primarna razlika između 6061 i 6063 aluminijskih ekstruzijskih profila?
Glavna razlika leži u kemijskom sastavu, čvrstoći i učinku završne obrade površine. 6061 sadrži više razine magnezija i silicija, zajedno s dodanim bakrom i kromom. Zbog toga je 6061-T6 približno 30 do 40 posto jači od 6063-T6, što ga čini idealnim za teške nosive konstrukcije. Nasuprot tome, 6063 ima čišći sastav s niskim udjelom bakra, nudi iznimnu mogućnost ekstrudiranja u složene oblike ili oblike s tankim stijenkama i proizvodi vrhunsku anodiziranu završnu obradu površine za arhitektonske primjene.
FAQ 2: Zašto je legura 6063 poželjnija u odnosu na 6061 za anodizirane arhitektonske profile?
6063 aluminij praktički ne sadrži bakar i ima nizak udio željeza, što mu omogućuje stvaranje vrlo ujednačenog, prozirnog, svijetlog anodnog oksidnog filma kada se elektrolitički obradi. 6061 sadrži bakar (0,15 do 0,40 posto) i krom, koji tvore fazne čestice mikrosastojaka koje raspršuju svjetlost, što rezultira nešto tamnijim, sivkastim ili mrljastim izgledom nakon eloksiranja. Za vizualne arhitektonske komponente, 6063 pruža vrhunsku konzistenciju površine i sjaj boja.
FAQ 3: Kako oznaka temperature utječe na performanse aluminijskog profila?
Oznake kaljenja označavaju toplinsku i mehaničku obradu aluminijskih profila. Na primjer, T4 kaljenje nudi umjerenu čvrstoću s visokom duktilnošću, što ga čini prikladnim za profile koji zahtijevaju hladno savijanje nakon ekstruzije. T5 kaljenje se proizvodi kaljenjem na zraku u preši za ekstruziju nakon čega slijedi umjetno starenje, dajući dobru čvrstoću i dimenzijsku stabilnost uz minimalno toplinsko izobličenje. T6 kaljenje uključuje agresivno kaljenje u vodi i produženo umjetno starenje, čime se postiže maksimalna vlačna čvrstoća i tvrdoća za nosive konstrukcije.
FAQ 4: Mogu li aluminijski ekstrudirani profili zamijeniti konstrukcijski čelik u nosivim okvirima?
Da, aluminijske ekstruzije mogu zamijeniti konstrukcijski čelik u mnogim nosivim primjenama, nudeći smanjenje težine od približno 60 posto. Dok aluminij ima otprilike jednu trećinu gustoće i modula elastičnosti od čelika (68,9 GPa naspram 200 GPa), građevinski inženjeri mogu kompenzirati manju krutost povećanjem dubine poprečnog presjeka profila i optimiziranjem momenta tromosti presjeka. Aluminij također pruža prirodnu otpornost na koroziju, smanjujući dugoročne troškove održavanja povezane sa zaštitom čelika od hrđe.
FAQ 5: Što uzrokuje krivljenje ili uvijanje ekstrudiranih aluminijskih profila tijekom proizvodnje?
Iskrivljenje i uvijanje obično nastaju zbog nejednake brzine protoka metala kroz ekstruzijsku matricu, nejednolikog hlađenja preko asimetričnih poprečnih presjeka dok profil izlazi iz matrice ili neravnomjernog rasterećenja tijekom istezanja. Projektiranje profila s ravnomjernom debljinom stijenke, uravnoteženom simetrijom poprečnog presjeka i pravilnim radijusima prijelaza pomaže u osiguravanju ravnomjernog protoka materijala i ravnomjernog hlađenja, održavajući uske tolerancije ravnosti dimenzija.
Industrijske reference i standardi
- ASTM B221 / B221M : Standardna specifikacija za ekstrudirane šipke, šipke, žicu, profile i cijevi od aluminija i aluminijskih legura. ASTM International, West Conshohocken, PA.
- EN 755 (dijelovi 1-9) : Aluminij i aluminijske legure - ekstrudirane šipke, cijevi i profili. Europski odbor za standardizaciju (CEN), Bruxelles.
- EN 12020 (dijelovi 1-2) : Aluminij i aluminijske legure - ekstrudirani precizni profili u legurama EN AW-6060 i EN AW-6063. Europski odbor za standardizaciju (CEN), Bruxelles.
- Udruga Aluminij : Standardi i podaci za aluminij (ASD) , Washington, D.C.
- AAMA 2605 : Dobrovoljne specifikacije, zahtjevi izvedbe i postupci ispitivanja za organske premaze vrhunskih svojstava na aluminijskim ekstruzijama i pločama. Savez industrije prozora i stakla (FGIA).
- ASM International : Priručnik ASM, svezak 2: Svojstva i odabir: legure obojenih metala i materijali posebne namjene. ASM International, Materials Park, OH.