hsau hsau hsau hsau hsau
hsau hsau hsau hsau
- Dom
- Proizvodi
- Industrijski profili za ekstruziju aluminija
- Ekstrudirani aluminijski profil serije 15
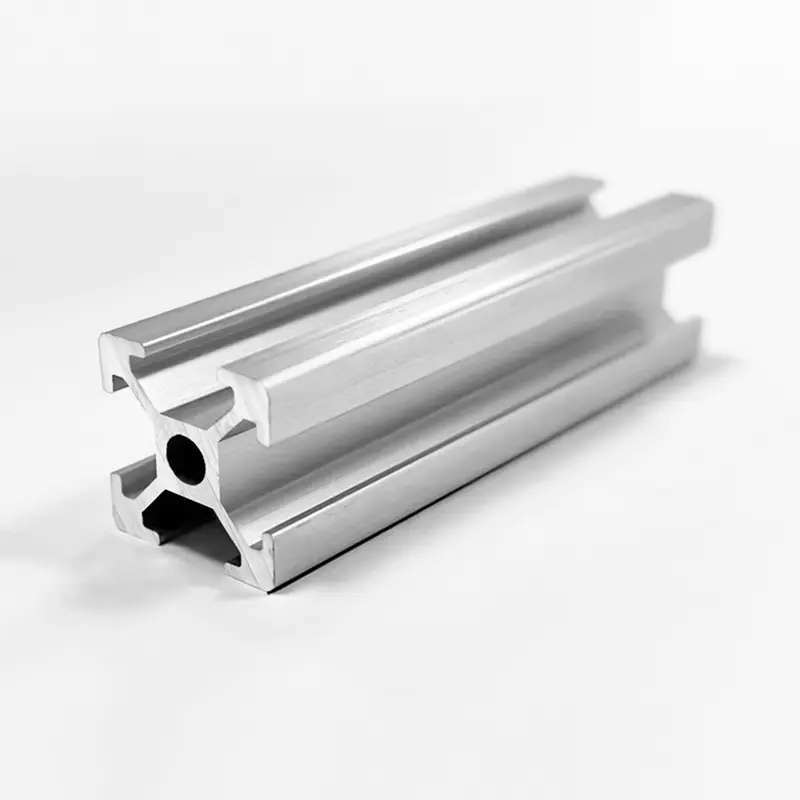
- Ekstrudirani aluminijski profil serije 20
- Ekstrudirani aluminijski profil serije 25
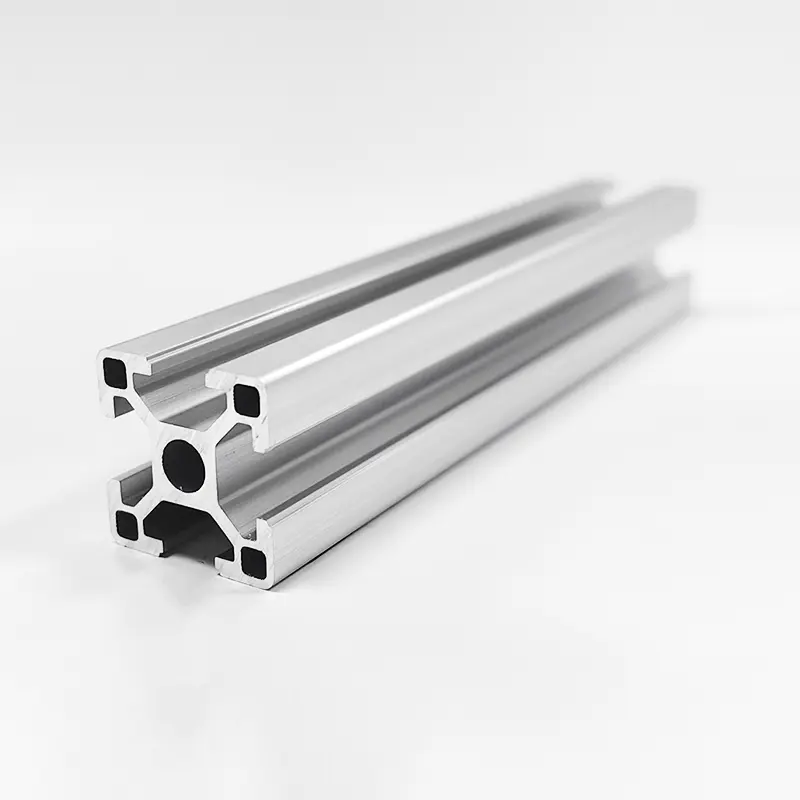
- Ekstrudirani aluminijski profil serije 30
- Ekstrudirani aluminijski profil serije 40
- Ekstrudirani aluminijski profil serije 45
- Ekstrudirani aluminijski profil serije 50
- Ekstrudirani aluminijski profil serije 60
- Ekstrudirani aluminijski profil serije 80
- Ekstrudirani aluminijski profil serije 90
- Ekstrudirani aluminijski profil serije 100
- Ekstrudirani aluminijski profil serije 120
- Pomoćni aluminijski profili
- Pribor za aluminijske profile
- Okvir od aluminijskog profila
- Custom Mold Making
- CNC obrada aluminija
- Industrijski profili za ekstruziju aluminija
- Običaj
- O nama
- Vijesti
- Kontaktirajte nas