Kada proizvođač strojeva pita o talištu aluminija, obično ne planira ništa taliti. Oni provjeravaju crtež zavarenog spoja, specificiraju lijevano kućište ili potvrđuju da okvir od ekstrudiranog profila može stajati blizu izvora topline. Odgovor je jednostavan: čisti aluminij se topi na 660,32°C , odnosno 933,47 K / 1220,58°F. Sve iznad te vrijednosti ovisi o stupnju legure, uvjetima zagrijavanja i procesu koji se koristi.
Taj je broj više od trivijalnog odgovora: on odlučuje treba li dio biti izliven, ekstrudiran, zavaren ili strojno obrađen, i objašnjava zašto se aluminij ponaša drugačije od čelika u radionici. Odjeljci u nastavku pokrivaju referentnu vrijednost, kako je legure proširuju u raspon taljenja i kako primijeniti te informacije u stvarnoj proizvodnji.
Talište aluminija na prvi pogled
Aluminij ima jedno od najnižih tališta među uobičajenim konstrukcijskim metalima. Prihvaćena referentna vrijednost za čisti aluminij je:
- 660,32°C (degrees Celsius)
- 933,47 K (Kelvin)
- 1220,58°F (stupnjevi Fahrenheita)
Ova vrijednost je izmjerena na aluminiju s čistoćom od oko 99,996%. To je pravo talište u termodinamičkom smislu: na 660,32°C čvrsta i tekuća faza postoje u ravnoteži, a dodatna toplina pretvara čvrsti aluminij u tekućinu bez promjene temperature. Klase komercijalne čistoće, lijevane legure i kovane legure ponašaju se drugačije jer nečistoće i namjerni dodaci šire prijelaz preko temperaturnog raspona.
Zašto je točka taljenja važna kod lijevanja, zavarivanja i ekstruzije
Gotovo svaki proces proizvodnje aluminija pozicioniran je u odnosu na talište. Iznad njega radi lijevanje, ispod njega ekstruzija, a lokalno ga presijeca zavarivanje. Znajući gdje se nalazi vaš proces sprječavaju se najčešći kvarovi kvalitete.
Lijevanje: rad s tekućom fazom
Lijevanje je jedini glavni proces koji u potpunosti prelazi talište. Legure za tlačno lijevanje drže se između otprilike 680°C i 740°C tako da metal ima dovoljno pregrijavanja da ispuni tanke dijelove kalupa prije smrzavanja. Likvidus govori ljevaonici koliko je pregrijanja dostupno; solidus im govori kada je odljevak dovoljno stabilan za izbacivanje. Gravitacija i lijevanje u pijesak slijede istu logiku na neznatno različitim temperaturama.
Zavarivanje: lokalno taljenje s praktičnim posljedicama
Zavarivanjem se zagrijava mala zona iznad točke taljenja, ali aluminij to čini težim nego što sama temperatura sugerira. Svaka aluminijska površina nosi tanki sloj oksida koji se tali na otprilike 2072°C, tako da oksidna opna ostaje čvrsta dok je osnovni metal ispod već rastaljen. Zato se TIG i MIG zavarivanje oslanjaju na izmjeničnu struju i djelovanje čišćenja od oksida i zašto loša priprema dovodi do oksidnih inkluzija i poroznosti. Aluminij također ne daje vizualno upozorenje prije nego što se otopi: ne svijetli crveno poput čelika, tako da se pregrijana kupka za zavarivanje može srušiti bez ikakvog očitog signala.
Ekstruzija: vruće oblikovanje ispod točke taljenja
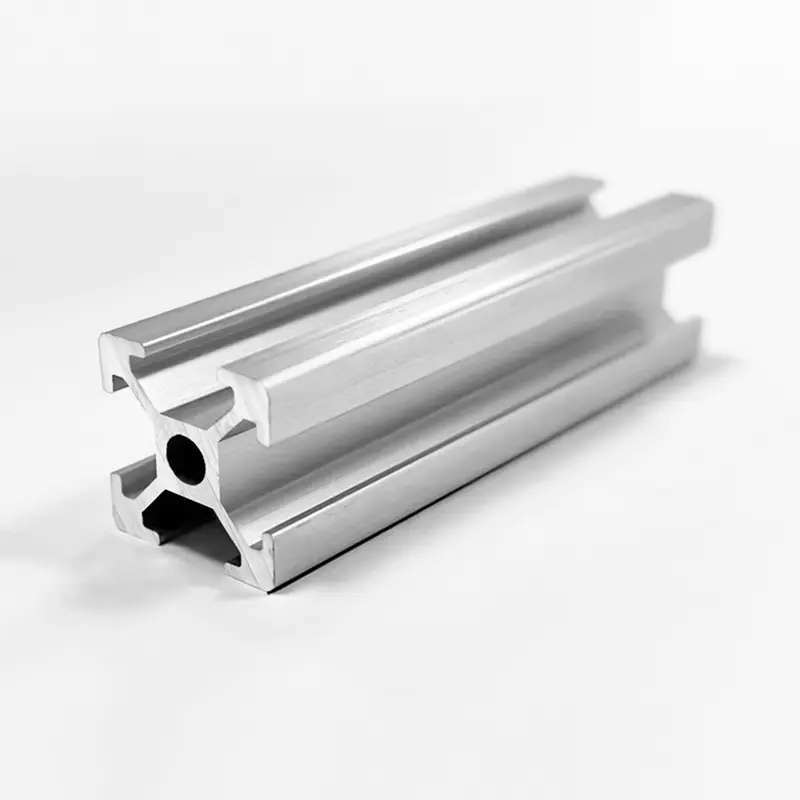
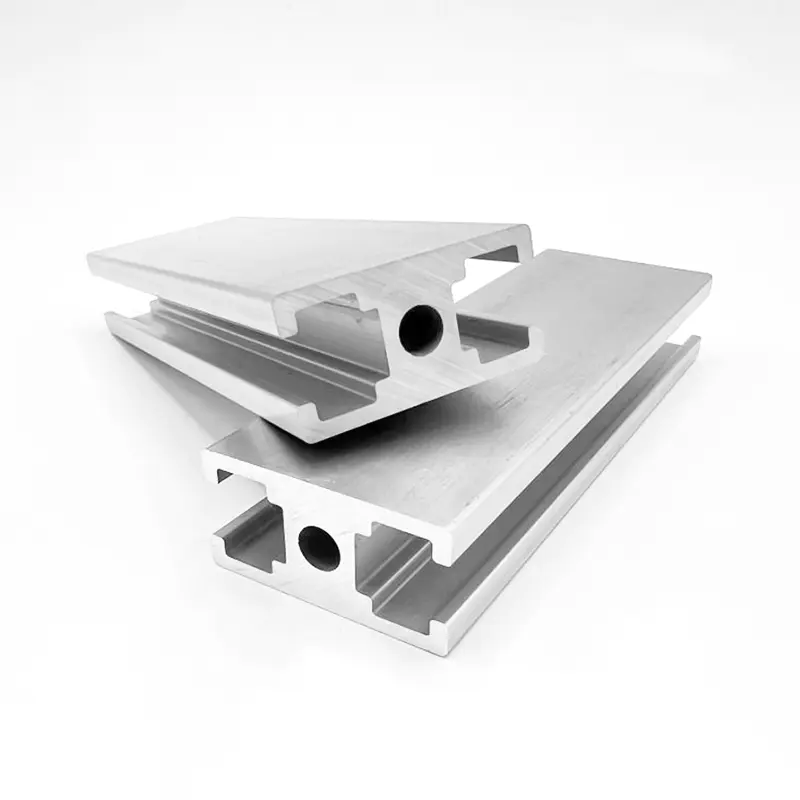
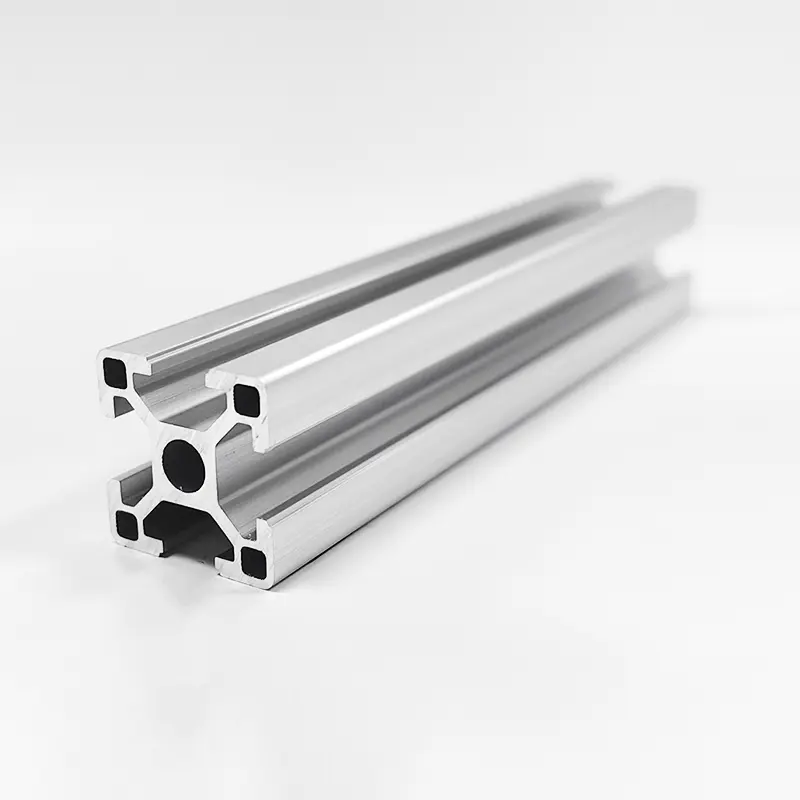
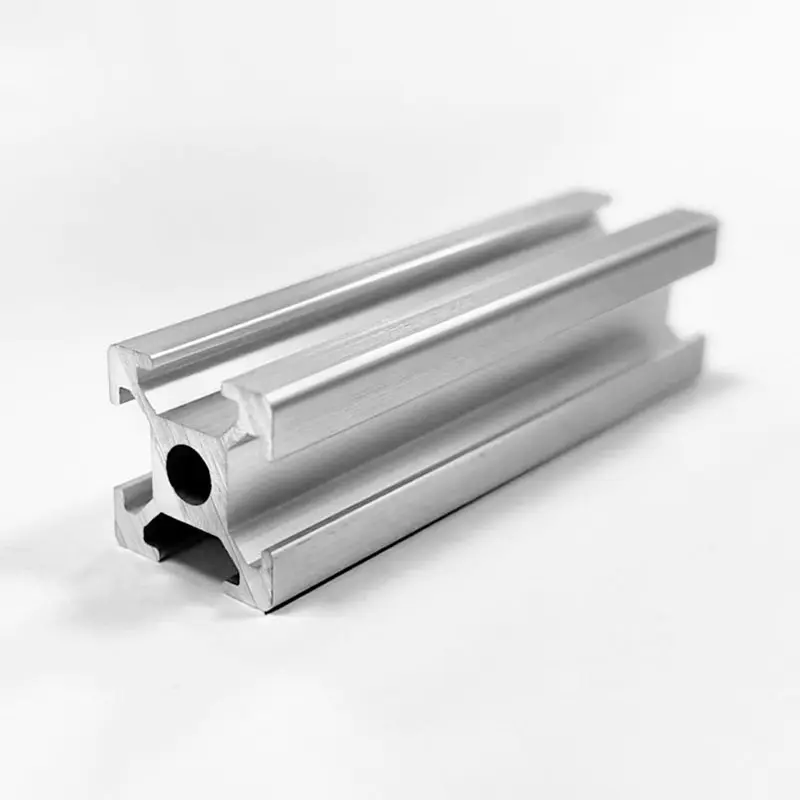
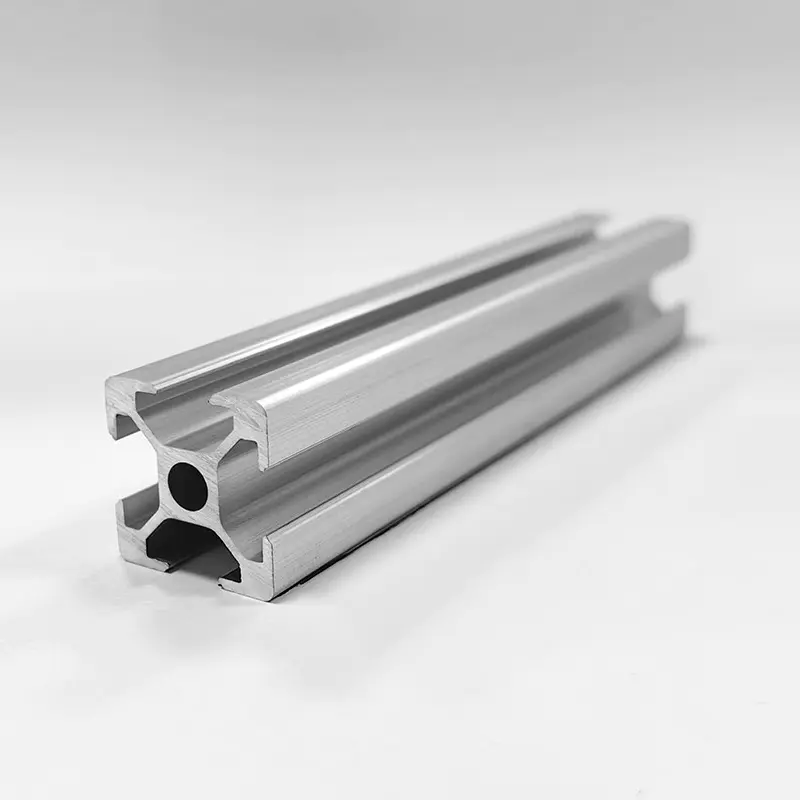
Ekstruzija namjerno održava metal u čvrstom stanju. Gredice od legure 6xxx prethodno su zagrijane na otprilike 450-500°C, daleko ispod solidusa, tako da materijal postaje mekan i plastičan, ali nikad djelomično rastaljen. To je ono što omogućuje da se složeni poprečni presjeci proguraju kroz matricu uz zadržavanje uskih tolerancija. Kao proizvođač industrijski ekstrudirani aluminijski profili , temperaturu gredice tretiramo kao jedan od najkontroliranijih parametara na preši: prehladno i profil se trga, prevruće i kvaliteta površine se pogoršava, a na solidusu presjek počinje pucati. Za standardne dijelove okvira kao što je naš Aluminijski ekstrudirani profili serije 2020 s T-utorom , stabilno predgrijavanje održava poprečni presjek točnim od prvog do zadnjeg metra.
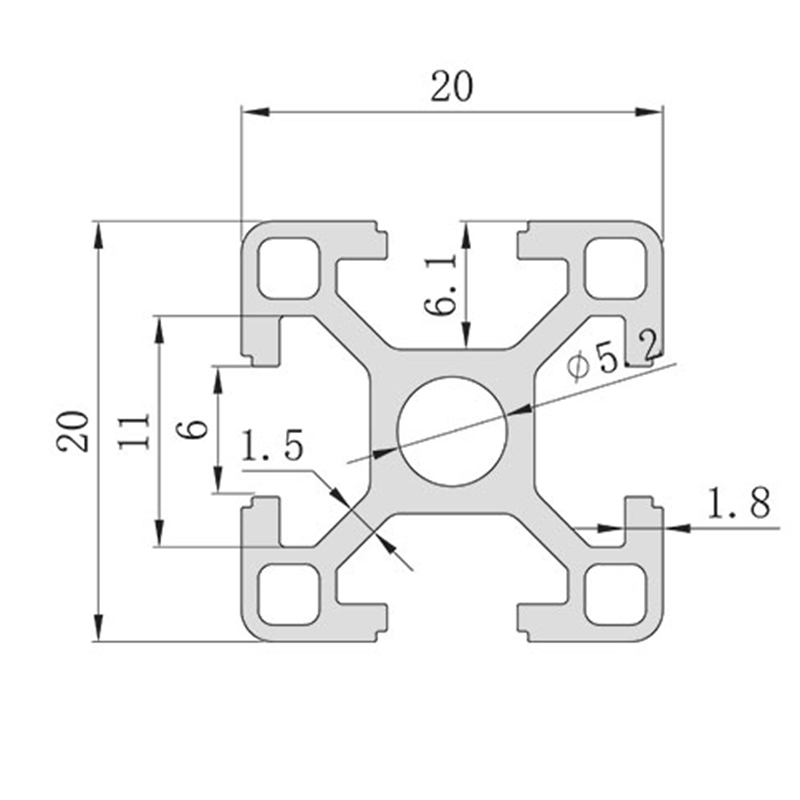 OEM 2020 serija aluminijskih ekstruzijskih profila s dizajnom t-utora od 6 mm Dobavljači, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je veleprodaja aluminijskih profila za ekstruziju serije 2020 u Kini s dizajnom t-utora od 6 mm ... Pogledajte proizvod →
Solidus i likvidus: kako legure proširuju talište
Čisti aluminij topi se na jednoj oštroj temperaturi. Čim se dodaju legirajući elementi, prijelaz se širi u niz. The solidus je najviša temperatura pri kojoj je legura još potpuno čvrsta; the likvidus je najniža temperatura pri kojoj je potpuno tekući. Između te dvije, čvrsta i tekuća faza koegzistiraju, što je normalno u lijevanju, ali opasno u toplinskoj obradi i zavarivanju.
Tablica 1. Tipični rasponi taljenja uobičajenih aluminijskih legura. Vrijednosti malo variraju s točnim sastavom i temperamentom; uvijek potvrdite prema certifikatu tvornice. | Legura | temperament | Solidus (°C) | Liquidus (°C) | Tipična primjena |
| 6063 | T5 / T6 | 615 | 655 | Ekstrudirani profili, okviri, arhitektonski profili |
| 6061 | T6 | 582 | 652 | Strukturni dijelovi, zavareni sklopovi |
| 5052 | H32 | 607 | 649 | Morski paneli, rad u limu |
| 7075 | T6 | 477 | 635 | Zrakoplovne komponente visoke čvrstoće |
| A356 | T6 lijevani | 574 | 610 | Lijevani kotači, kućišta pumpi |
Obratite pažnju na širenje: 6061 je već djelomično rastaljen iznad 582°C, iako nije potpuno tekući do 652°C. Kalupi za istiskivanje ostaju ispod solidusa kako bi se izbjeglo pucanje u vrućem stanju. Kod toplinske obrade, prekoračenje solidusa uzrokuje početno taljenje koje trajno uništava mehanička svojstva dijela.
Čimbenici koji utječu na talište aluminija
Nekoliko varijabli iz stvarnog svijeta mijenja način na koji se teoretska točka taljenja ponaša u pogonu.
Legirajući elementi
Silicij i bakar snižavaju raspon taljenja više nego bilo koji drugi uobičajeni dodaci. Eutektik aluminij-silicij nalazi se na oko 577°C s otprilike 12,6% silicija, zbog čega većina legura za lijevanje ostaje obradiva na temperaturama na kojima su kovane legure još uvijek čvrste. Magnezij i cink također smanjuju solidus, kao što pokazuje redak 7075 u tablici 1. Odabir legure je stoga neodvojiv od odabira procesa.
Razina čistoće
Aluminij čistoće 99,99% tali se unutar djelića stupnja od 660,32°C. Komercijalni stupnjevi čistoće od 99,5-99,8% sadrže tragove željeza i silicija koji proširuju prijelaz za nekoliko stupnjeva. Za većinu konstrukcijskih radova razlika je zanemariva, ali za tvrdo lemljenje i precizno lijevanje mijenja odabir punila i vrijeme namakanja.
Oksidni sloj
Aluminijev oksid se tali na otprilike 2072°C, oko tri puta više od temperature metala ispod njega. Tijekom zavarivanja i lemljenja, sloj se mora razbiti ili ukloniti, inače rastaljeni metal ne može smočiti spoj. Tijekom taljenja za lijevanje, oksidna opna pluta na vrhu i može se skinuti, ali također zadržava plin i inkluzije ako se umiješaju u talinu. Oksidni sloj ne mijenja talište metala, ali je glavni razlog zašto je aluminij teže zavarivati od čelika.
Tlak i brzina zagrijavanja
U inženjerske svrhe, ni tlak ni brzina zagrijavanja nemaju praktični učinak na talište aluminija. Učinci tlaka pojavljuju se samo u specijaliziranim istraživanjima visokog tlaka, a brzina zagrijavanja utječe na to koliko točno promatrate prijelaz, a ne sama vrijednost ravnoteže. Vjerujte podatkovnoj tablici materijala, a ne očitanju pirometra.
Što talište znači za aluminijske profile i okvire
za okvir od aluminijskog profila , točka taljenja gotovo nikada nije projektirana granica. Okviri su izrađeni protiv deformacije, čvrstoće tečenja i krutosti spojeva, a ne taljenja. Temperatura je i dalje važna na dva načina.
Prvo, kontinuirani rad iznad otprilike 250-300°C omekšava standardne 6xxx temperamente mnogo prije nego što dođe do topljenja: učinci starenja se poništavaju, čvrstoća opada, a stegnuti spojevi mogu puzati. Drugo, svako zavarivanje ili tvrdo lemljenje okvira dovodi do lokalnog taljenja koje žari zonu pod utjecajem topline. Ako okvir stroja mora nositi opterećenje u blizini zavarenog spoja, ponovno ostarite nakon zavarivanja ili redizajnirajte spoj.
Za nosive konstrukcije s vibracijskim ili točkastim opterećenjima, niski modul elastičnosti aluminija znači da krutost presjeka obavlja posao. Često preporučujemo teže dijelove zida kao što su zadebljani nosivi 4040 T-slot aluminijski profili umjesto kompenzacije s jačim legurama, jer okvir postaje krući bez promjene ponašanja zavarivanja ili karakteristika taljenja. Kada usporedite serije i klase opterećenja, praktični inženjerski vodič za Sustavi za ekstruziju aluminija s T-utorom štedi više vremena projektiranja od ponovne provjere temperatura taljenja.
 OEM HS-8-4040B Zadebljani nosivi T-utor 4040 aluminijski profil, 2,5 mm zid T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je kineska veleprodaja HS-8-4040B zadebljanog nosivog T-utora 4040 aluminijskog profila... Pogledajte proizvod →
Aluminij u odnosu na druge uobičajene metale: zašto je 660°C važno
Tablica 2. Približna tališta uobičajenih inženjerskih metala za usporedbu. | Metalni | Talište (°C) | Talište (°F) | Usporedba s aluminijem |
| Cink | 419.5 | 787 | Donji; štiti čelik kao premaz za pocinčavanje |
| magnezij | 650 | 1202 | Slično; koristi se u lakim odljevcima |
| Aluminij (čisti) | 660.3 | 1220.6 | Referenca |
| Mesing (tipično) | 900-940 (prikaz, ostalo). | 1650-1720 (prikaz, stručni). | viši; teže se lijevaju i obrađuju |
| Bakar | 1084.6 | 1984 | Mnogo viši; izvrsna vodljivost |
| Nehrđajući čelik | 1400-1450 (prikaz, stručni). | 2550-2640 | Mnogo viši; usluga visoke temperature |
| Blagi čelik | 1370-1510 (prikaz, stručni). | 2500-2750 | Mnogo viši; strukturna zadana vrijednost |
Najvažnija posljedica je ekonomska. Umjereni raspon taljenja aluminija upravo je ono što ekstruziju i lijevanje pod pritiskom čini brzim i pristupačnim. Čelik i nehrđajući čelik trebaju puno više energije za taljenje i oblikovanje, zbog čega teški konstrukcijski radovi još uvijek favoriziraju čelik, dok lagani okviri, kućišta i komponente za raspršivanje topline favoriziraju aluminij. Ista temperaturna granica znači da aluminiju nema mjesta u kontinuiranoj uporabi iznad otprilike 300°C: neće se rastopiti, ali će izgubiti snagu i puzati pod opterećenjem.
Praktični dodaci za rad s aluminijem
Stavite točku topljenja na rad u projektnom uredu, ne samo u peći:
- Raspon taljenja smatrajte ograničenjem procesa, a ne ograničenjem dizajna. Granica tečenja i ponašanje pri puzanju određuju konstrukcijske primjene.
- Za zavarene sklopove koristite 6xxx legure s odgovarajućim dodatnim metalom i potvrdite da zona pod utjecajem topline može prihvatiti gubitak čvrstoće.
- Za strojno obrađene dijelove, topljenje nije problem. Rezanje se događa daleko ispod 660°C, ali nekontrolirana toplina uzrokuje pomicanje dimenzija i trošenje alata, stoga upravljajte rashladnom tekućinom i dodavanjima kao i svakim preciznim poslom.
- Nikada ne pogađajte raspon topljenja iz općeg grafikona. Zatražite potvrdu mlina ili podatkovnu tablicu za svako zagrijavanje, posebno za odljevke i lemljene sklopove.
- Fine aluminijske strugotine držite dalje od izvora paljenja. Fino usitnjena aluminijska prašina može se zapaliti znatno ispod točke topljenja.
U našim proizvodnim pogonima, točka taljenja odlučuje kako će se dio izraditi, a ne može li se izraditi. Ako geometriju treba lijevati, hladimo je iz likvidusa s kontroliranim parametrima. Ako se mora zavariti, upravljamo lokalnim unosom topline. Ako se mora strojno obraditi, primjenjujemo CNC obrada aluminija s kontroliranim dovodom, brzinama i protokom rashladnog sredstva.
 Veleprodajna CNC tvornica za obradu aluminija, proizvođači Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je kineski proizvođač CNC obrade aluminija i činjenica o CNC obradi aluminija... Pogledajte proizvod →
Saznanje da se čisti aluminij topi na 660,32°C je lakši dio. Pravo inženjersko pitanje je koja legura, koji proces i koji temperaturni prozor proizvode dio koji vam je potreban. Započnite sa serijom legura, provjerite solidus i liquidus i pustite da proces slijedi.