Bilješke o inženjerstvu materijala, Serija industrijskih okvira
Šipka 6063-T5 ekstrudirana na oko 480 stupnjeva Celzijusa i ohlađena u mirnom zraku doseže granicu razvlačenja blizu 145 MPa dok teži samo 2,70 g/cm3, oko jedne trećine gustoće čelika. Ta dva broja objašnjavaju većinu odluka u projektima industrijskog okvira koji pokrivaju baze strojeva, zaštitu, radne stanice i strukture pokretnih traka. Međutim, svojstva aluminijske legure nikad nisu samo jedan broj na podatkovnoj tablici. Oni su skup kompromisa između čvrstoće, težine, otpornosti na koroziju, vodljivosti i mogućnosti izrade, a pogrešna ravnoteža brzo se pokaže kao okvir koji se savija pod opterećenjem ili površina koja ostavlja mrlje u mokroj radionici. U Shanghai Huishuo Aluminium Industry Technology Co., Ltd., razgovori o odabiru profila počinju od ovih svojstava, jer legura i temperatura odabrani u fazi matrice odlučuju o svemu što slijedi: opcije debljine stijenke, klasa opterećenja, kvaliteta završne obrade i konačni trošak. Ovaj vodič navodi značajna svojstva, uspoređuje uobičajene obitelji legura sa stvarnim brojkama i pretvara te brojke u praktičan kontrolni popis za naručivanje.
Što svojstva aluminijske legure znače za kupce industrijskih profila
Svojstva aluminijske legure su mjerljive karakteristike određene legure, uključujući gustoću, čvrstoću, otpornost na koroziju, vodljivost i obradivost, koje odlučuju hoće li preživjeti određenu primjenu.
Čisti aluminij je mekan i duktilan, idealan za folije i vodiče, ali gotovo beskoristan za nosivi okvir. Legiranje to mijenja. Kontrolirani dodaci magnezija, silicija, bakra, mangana ili cinka, u kombinaciji s pravilnom radnom i toplinskom obradom, podižu krajnju vlačnu čvrstoću s otprilike 90 MPa u komercijalnoj čistoći 1100 na oko 570 MPa u 7075-T6, dok gustoća ostaje blizu 2,70 g/cm3 u gotovo cijelom rasponu.
Definicija. Aluminijska legura je aluminij u kombinaciji s kontroliranim dodacima jednog ili više elemenata, najčešće magnezija, silicija, bakra, mangana ili cinka, kako bi se poboljšala čvrstoća, mogućnost oblikovanja i otpornost na koroziju iznad onoga što pruža čisti aluminij.
- Gustoća i odnos čvrstoće i težine. Većina kovanih legura ima između 2,68 i 2,81 g/cm3, zbog čega je aluminijski okvir težak oko jedne trećine ekvivalentne čelične konstrukcije.
- Mehanička čvrstoća. Granica razvlačenja kreće se od otprilike 35 MPa za žarene 1100 do 500 MPa za 7075-T6, s toplinski obradivim 6xxx klasama koje pokrivaju opseg od 145 do 270 MPa koji je potreban većini projekata okvira.
- Otpornost na koroziju. Prirodni oksidni film debeo samo nekoliko nanometara ponovno se formira u roku od nekoliko minuta nakon ogrebotine, dajući aluminiju prepoznatljivu izdržljivost u vlažnim uvjetima i na otvorenom.
- Toplinska i električna vodljivost. Tipične 6xxx legure prenose oko 200 W/mK topline i nose oko 55 posto IACS, dovoljno za hladnjake, sabirnice i zatvorenu elektroniku.
- Obradivost. Priručnici za metale poput onih iz ASM Internationala svrstavaju aluminij među inženjerske metale koje je najlakše ekstrudirati, oblikovati i strojno obraditi, što je upravo razlog zašto zamršeni poprečni presjeci T-utora ostaju ekonomični.
- Odziv na površinsku obradu. Anodiziranjem se prirodni film pretvara u projektirani sloj od 5 do 25 mikrometara, dodajući otpornost na habanje, mogućnosti boja i stabilnu površinu za tvornička okruženja.
2,70 g/cm3
Tipična gustoća 6xxx profila
570 MPa
Vršna vlačna čvrstoća, 7075-T6
55%
IACS vodljivost od 6063-T5
Usporedba svojstava aluminijske legure: 6063 vs 6061 vs 7075
Za industrijsko oblikovanje T-utora, praktična odluka se svodi na 6063 za standardne profile i 6061 gdje su uključena veća opterećenja ili teška CNC obrada.
Četveroznamenkasti naziv najavljuje glavni legirajući element: 1xxx je komercijalna čistoća, 2xxx bakar, 3xxx mangan, 5xxx magnezij, 6xxx magnezij plus silicij i 7xxx cink. Svaka obitelj mijenja mogućnost ekstrudiranja u odnosu na snagu na predvidljiv način, a tablica u nastavku prikuplja tipične vrijednosti sobne temperature.
Približne tipične vrijednosti sobne temperature za uobičajene kovane legure; točne granice ovise o standardu, obliku proizvoda i debljini presjeka | Legura i temper | Glavni legirajući elementi | Vlačna čvrstoća | Granica razvlačenja | Gustoća | Tipična uporaba |
| 1100-O | 99,0 posto Al minimum | 90 do 130 MPa | 35 MPa | 2,71 g/cm3 | Folija, kemijska i prehrambena oprema |
| 5052-H32 | 2,5 posto Mg | 230 MPa | 195 MPa | 2,68 g/cm3 | Limovi, brodski i transportni dijelovi |
| 6063-T5 | Mg 0,45 do 0,9, Si 0,2 do 0,6 | 185 MPa | 145 MPa | 2,70 g/cm3 | T-slot profili, arhitektonski okviri |
| 6061-T6 | Mg 0,8 do 1,2, Si 0,4 do 0,8 | 310 MPa | 270 MPa | 2,70 g/cm3 | Strukturni dijelovi, CNC strojno obrađene komponente |
| 7075-T6 | Zn 5,1 do 6,1, Mg 2,1 do 2,9, Cu 1,2 do 2,0 | 570 MPa | 500 MPa | 2,81 g/cm3 | Zrakoplovni i visokonapregnuti alati |
Kada se projekt nalazi između ta dva motora serije 6, odlučujući faktori su odziv na prešanje i obujam strojne obrade. Detaljno ih uspoređujemo u našem 6061 naspram 6063 vodič za tehnički odabir .
Tipična krajnja vlačna čvrstoća prema leguri i stanju
Tipične brojke srednjeg raspona sastavljene iz javnih podatkovnih tablica legura
Za ponijeti
Čvrstoća slijedi sadržaj legure, dok mogućnost ekstrudiranja slijedi čistoću. 7075-T6 daje otprilike tri puta veću vlačnu čvrstoću od 6063-T5, ali njegov sadržaj cinka i bakra ga isključuje za tanka, zamršena rebra matrice s T-utorima, a njegova gustoća od 2,81 g/cm3 tiho vraća dio prednosti u težini.
Zašto legure serije 6 koje se mogu toplinski obraditi dominiraju industrijskom ekstruzijom
Obitelj 6xxx dominira industrijskom ekstruzijom jer magnezij i silicij stvaraju precipitate Mg2Si koji reagiraju na toplinsku obradu, tako da legura dobiva stvarnu snagu dok ostaje dovoljno mekana da se progura kroz složene matrice na 450 do 500 stupnjeva Celzija.
Metal ostavlja matricu mekom, a ono što se događa tijekom sljedećih nekoliko sati određuje konačna svojstva aluminijske legure. U T5 kaljenju profil se hladi u preši s prisilnim zrakom, a zatim sazrijeva, što održava nisku distorziju na dugim, tankim dijelovima okvira. U T6 temperamentu profil je kaljen u vodi i umjetno star na otprilike 180 stupnjeva Celzijevih, što povećava čvrstoću, ali također zadržava više zaostalog naprezanja, što je stvarna pozornost na tankim stijenkama.
6063-T5
- Prisilno hlađenje zrakom na izlazu iz tiska
- Prirodno ili jednostupanjsko umjetno starenje
- Otprilike 185 MPa rastezanje, 145 MPa popuštanje
- Niska distorzija, standardni izbor za profile T-utora
6063-T6
- Kaljenje u vodi, zatim starenje na blizu 180 stupnjeva Celzijusa
- Otprilike 240 MPa rastezanje, 215 MPa popuštanje
- Otprilike 20 do 30 posto jači od T5
- Poželjno za okvire s visokim opterećenjem i strojno obrađene dijelove
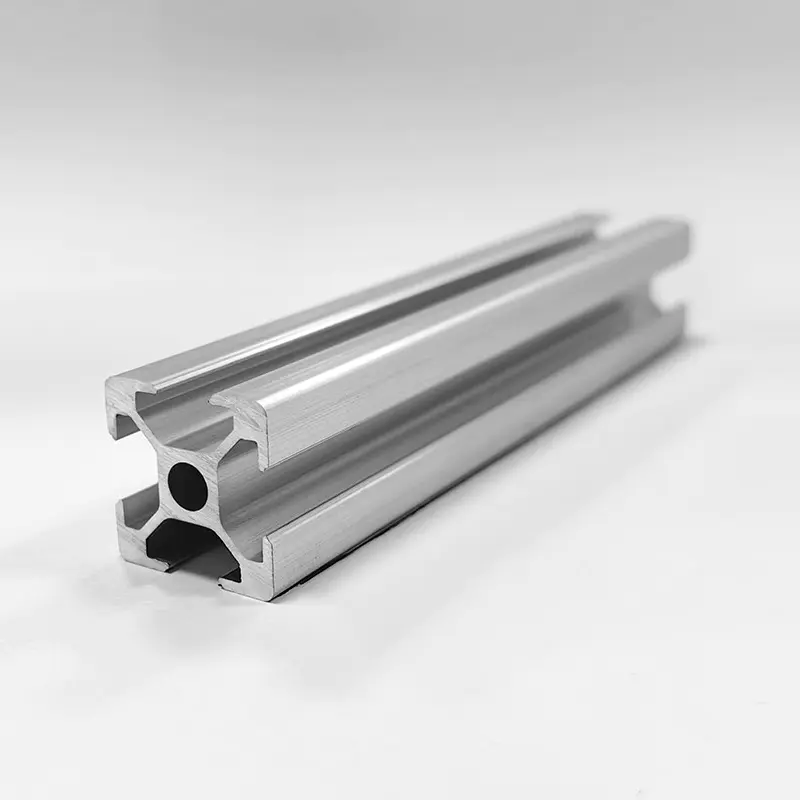
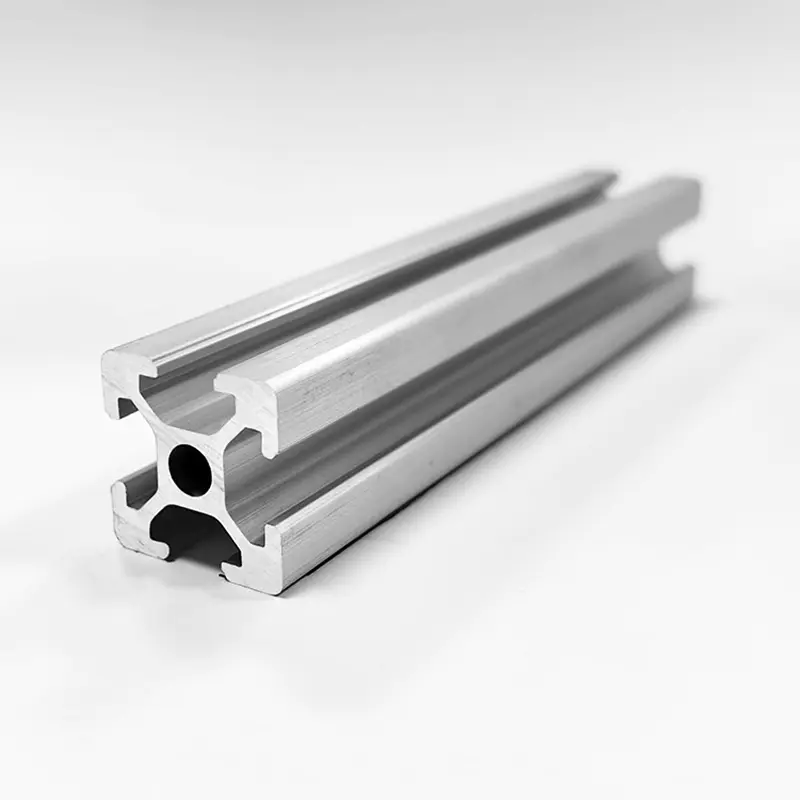
Zbog toga standardni raspon od industrijski ekstrudirani aluminijski profili iz specijalizirane glodalice izgrađen je gotovo u cijelosti na 6063, s 6061 rezerviranim za teške konstrukcijske elemente i CNC-strojno obrađene ploče.
Temper nije fusnota na narudžbenici. T5 i T6 polaze od iste gredice i iste matrice, a sam put hlađenja pomiče granicu tečenja do 30 posto.
Usklađivanje svojstava aluminijske legure s debljinom stijenke i razredom opterećenja
Nakon što su legura i stanje fiksni, debljina stijenke i veličina serije postaju praktične poluge za podešavanje nosivosti, krutosti i cijene.
Dva 4040 profila s identičnim vanjskim dimenzijama mogu se razlikovati za više od 60 posto u debljini stijenke, od ekonomičnog zida od 2,0 mm do zida visoke čvrstoće od 3,2 mm. Progib je reguliran momentom tromosti poprečnog presjeka, tako da deblja stijenka osjetno dulje drži poravnanje pod istim opterećenjem.
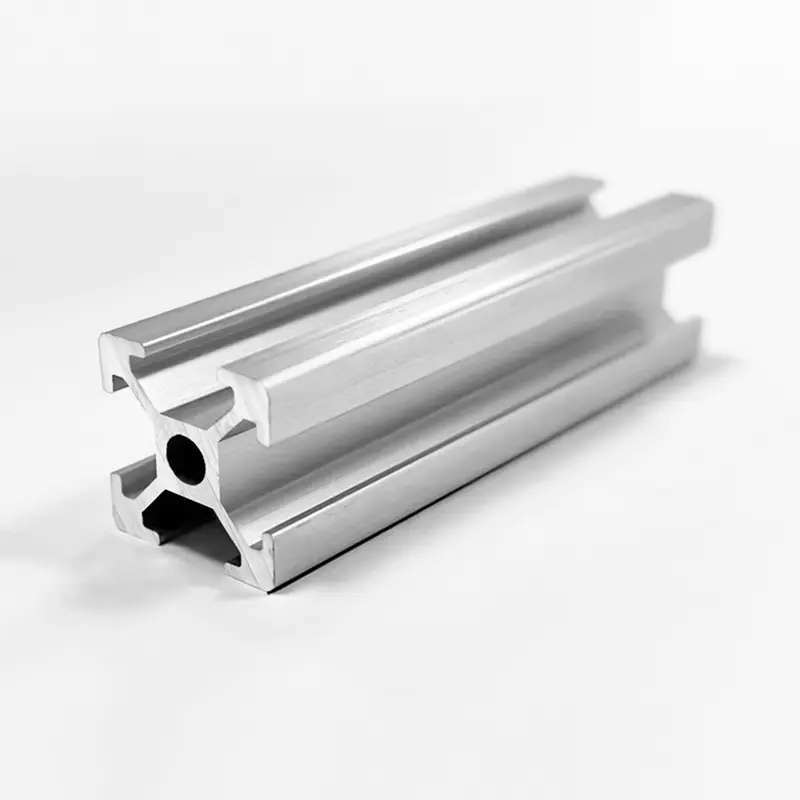
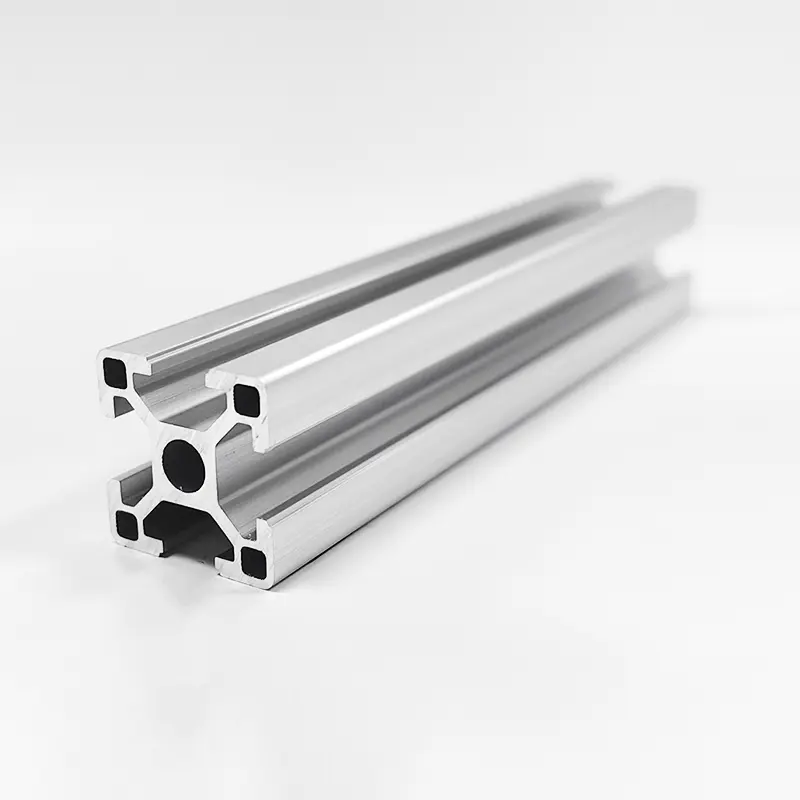
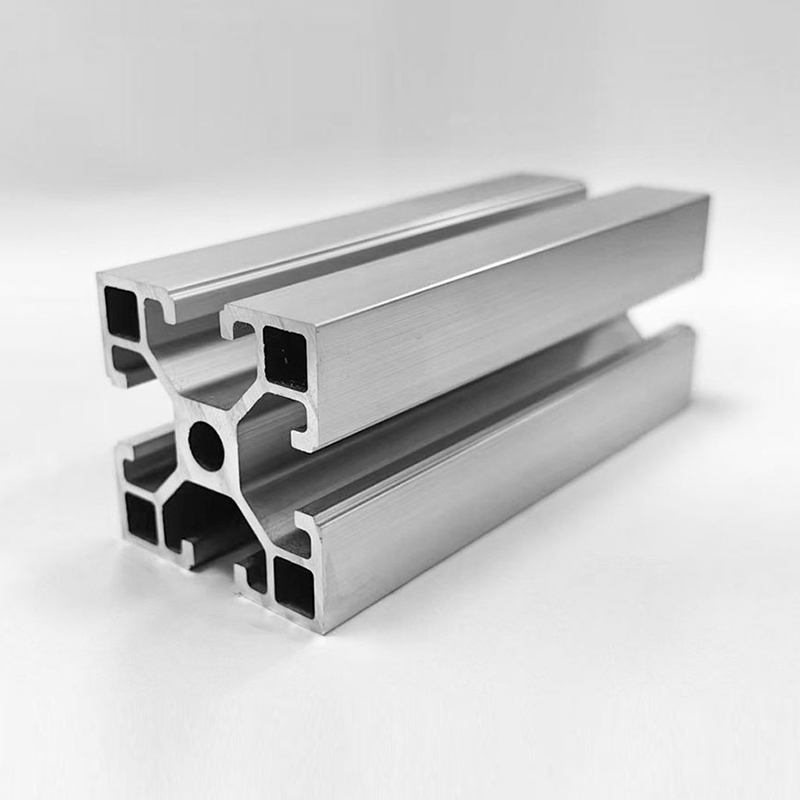 HS-8-4040F Ekonomični 4040 T-Slot aluminijski profil sa stijenkom od 2,0 mm S poprečnim presjekom od 40x40 mm, zidom od 2,0 mm i utorom od 8,2 mm, ovaj ekonomični profil odgovara isplativim konstrukcijama. U suprotnosti je s varijantama 4040 s debljim zidom o kojima se raspravljalo u blizini, nudeći povoljnu opciju za lagane okvire. Pogledajte proizvod →
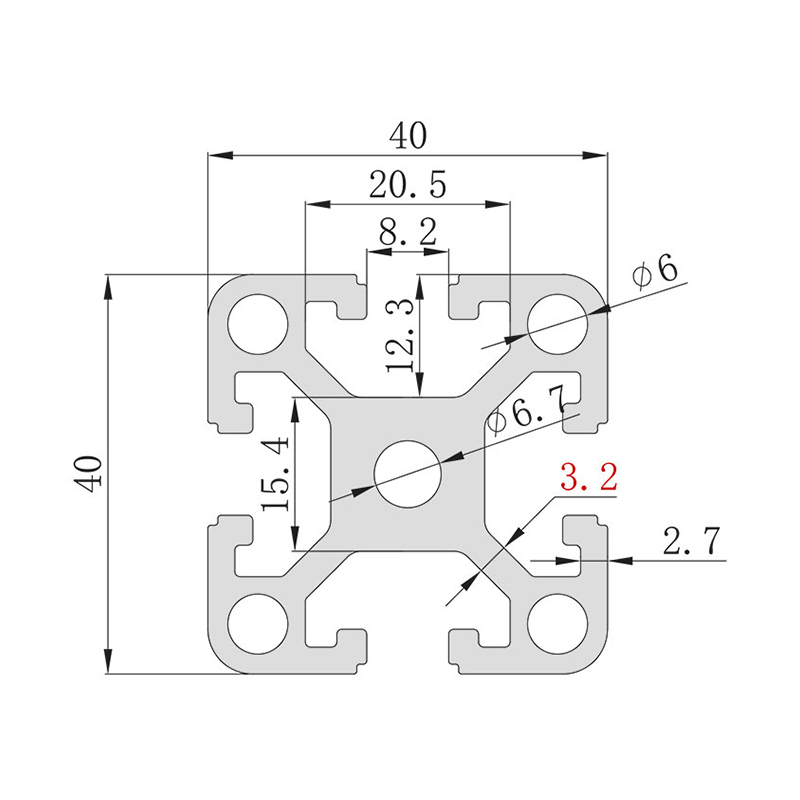 HS-8-4040D 4040 profil visoke čvrstoće s 3,2 mm zadebljanom stijenkom Ovaj profil 4040 sa stijenkom od 3,2 mm teži 1,88 kg/m i otporan je na savijanje pod teškim opterećenjima, izravno ilustrirajući gore opisanu prednost debljih stijenki. Njegov dizajn bez rupa omogućuje fleksibilno bušenje za prilagođene okvire za teške uvjete rada. Pogledajte proizvod →
Širina utora također je bitna: utor širine 10,2 mm nosi teže T-matice i vijke od utora od 6 mm, zbog čega profili serije 45 i 50 učvršćuju većinu konstrukcija velikog raspona i iznimno izdržljivih konstrukcija. Na drugom kraju ljestvice, laboratoriji i lagana kućišta daju prednost težini i čistom rukovanju nad sirovim kapacitetom, gdje varijante tankih stijenki 3030 zarađuju svoje mjesto.
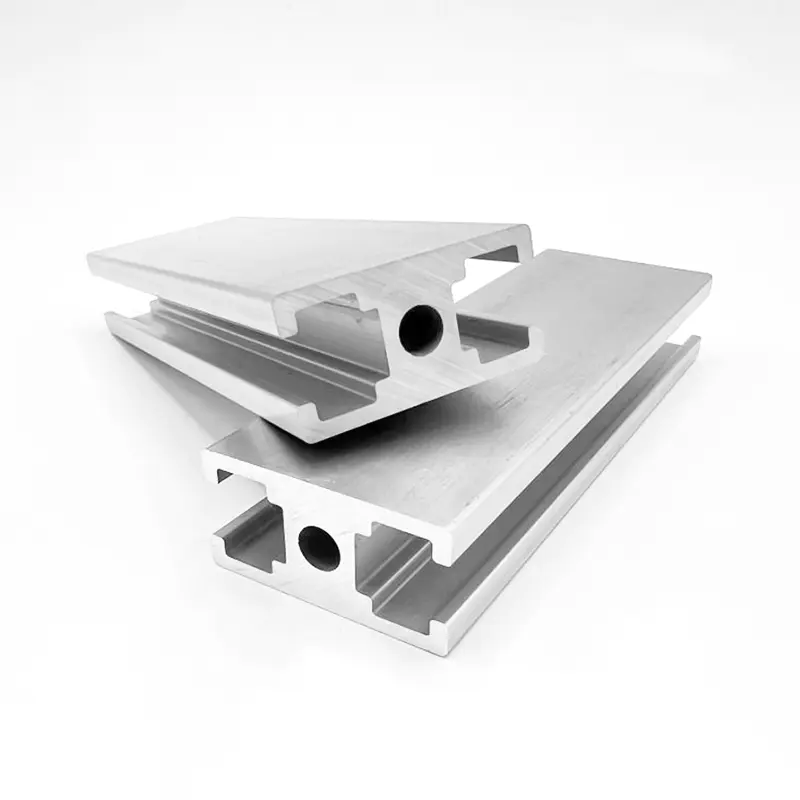
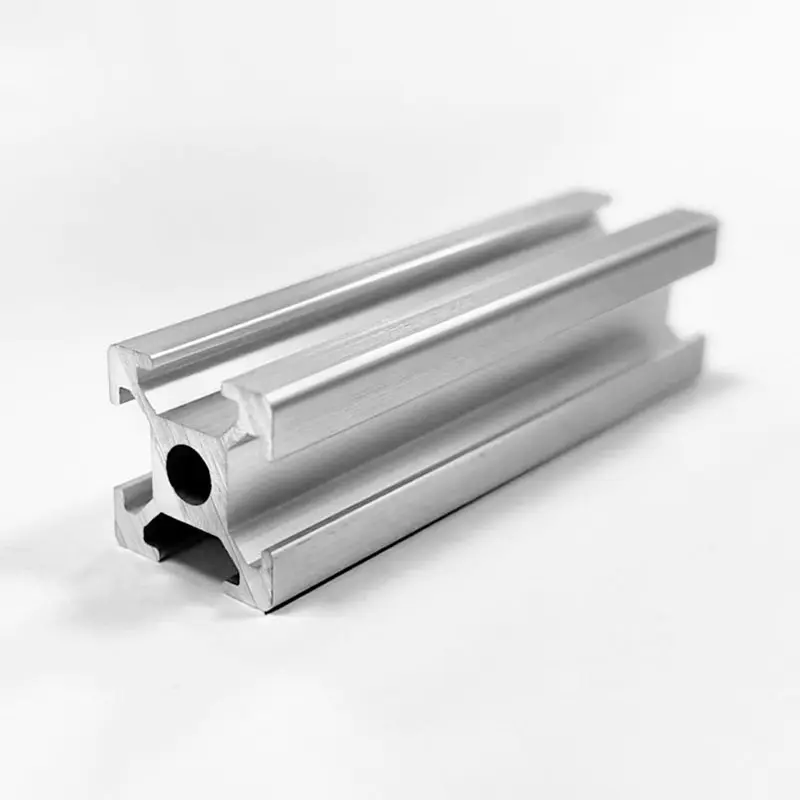
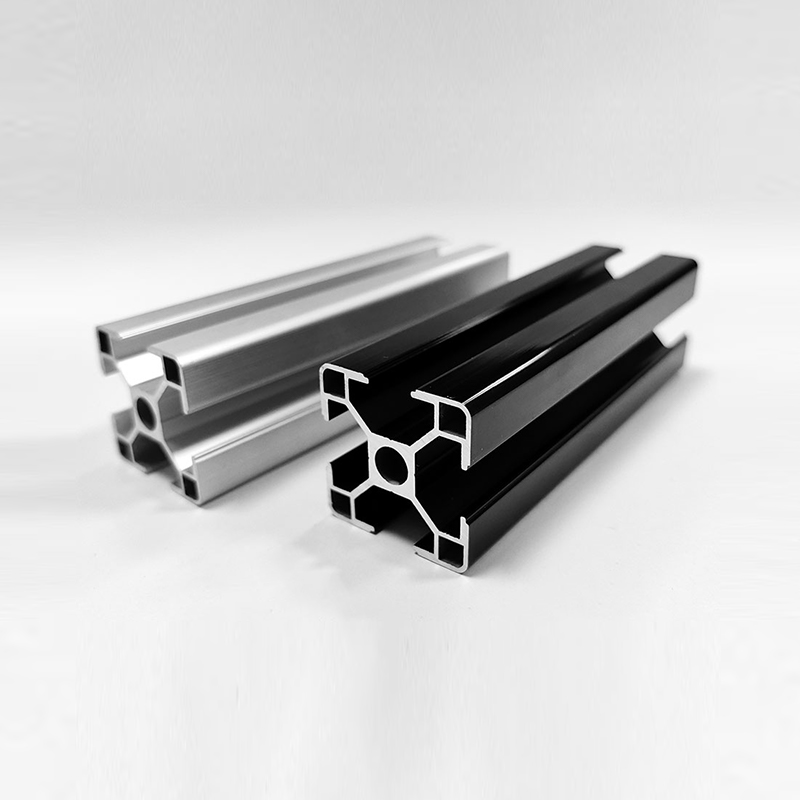 HS-8-3030QL Lagani 3030 T-Slot profil za laboratorijske strukture Sa samo 0,58 kg/m sa zidom od 1,4 mm, ovaj profil od 30x30 mm odgovara lakim laboratorijima i primjenama kućišta spomenutih u blizini, gdje su ušteda težine i čisto rukovanje važniji od maksimalnog kapaciteta opterećenja. Pogledajte proizvod →
60%
Raspon debljine stijenke između ekonomičnih i visokočvrstih verzija istog vanjskog profila 4040, i najbrži način dodavanja rezerve opterećenja bez mijenjanja serije.
- Definirajte opterećenje, raspon i radno okruženje prije otvaranja kataloga.
- Zadano 6063-T5 za standardno uokvirivanje; pređite na T6 ili 6061-T6 kada porastu opterećenja ili zahtjevi za strojnom obradom.
- Izaberite seriju prema širini utora i klasi opterećenja, a ne samo prema vanjskoj veličini.
- Odaberite najlakšu debljinu stijenke u toj seriji koja još uvijek zadovoljava vaš cilj otklona.
- Navedite anodiziranu srebrnu ili crnu u isto vrijeme kad i profil, budući da su kasne odluke o završnoj obradi čest uzrok prerade.
Često postavljana pitanja o svojstvima aluminijske legure
Koja su glavna svojstva aluminijskih legura?
Glavna svojstva su niska gustoća od oko 2,70 g/cm3, vlačna čvrstoća između otprilike 90 i 570 MPa ovisno o seriji i temperamentu, jaka otpornost na koroziju od oksidnog filma koji se sam popravlja, visoka toplinska i električna vodljivost te izvrsna mogućnost ekstrudiranja i strojne obrade.
Koja je aluminijska legura najbolja za industrijske profile T-utora?
6063 u T5 ili T6 kaljenju standardna je industrijska vrijednost jer se čisto istiskuje u tanke, precizne utore i ravnomjerno anodizira. 6061-T6 je napredni izbor za visokoopterećene okvire i dijelove koji zahtijevaju značajnu CNC obradu.
Koja je razlika između 6063-T5 i 6063-T6?
Oba počinju kao ista ekstruzija. T5 se hladi zrakom u preši i stari, dostižući vlačnu čvrstoću od oko 185 MPa, dok je T6 kaljen u vodi i umjetno stari, dostižući oko 240 MPa. Kompromis je malo veći rizik od izobličenja s T6 na tankim dijelovima.
Mijenja li eloksiranje mehanička svojstva aluminija?
Ne. Anodizacija pretvara površinu u sloj oksida od 5 do 25 mikrometara koji poboljšava otpornost na koroziju i tvrdoću površine, ali ne mijenja ukupnu čvrstoću profila.
Zaključak
Određivanje brojevima funkcionira: gustoća od 2,70 g/cm3, raspon istezanja od 145 do 270 MPa u obitelji 6xxx i anodni film od 5 do 25 mikrometara pokrivaju većinu industrijskih odluka o okvirima.